16L/4L 油漆桶射出成型全攻略:从铁罐到塑料桶
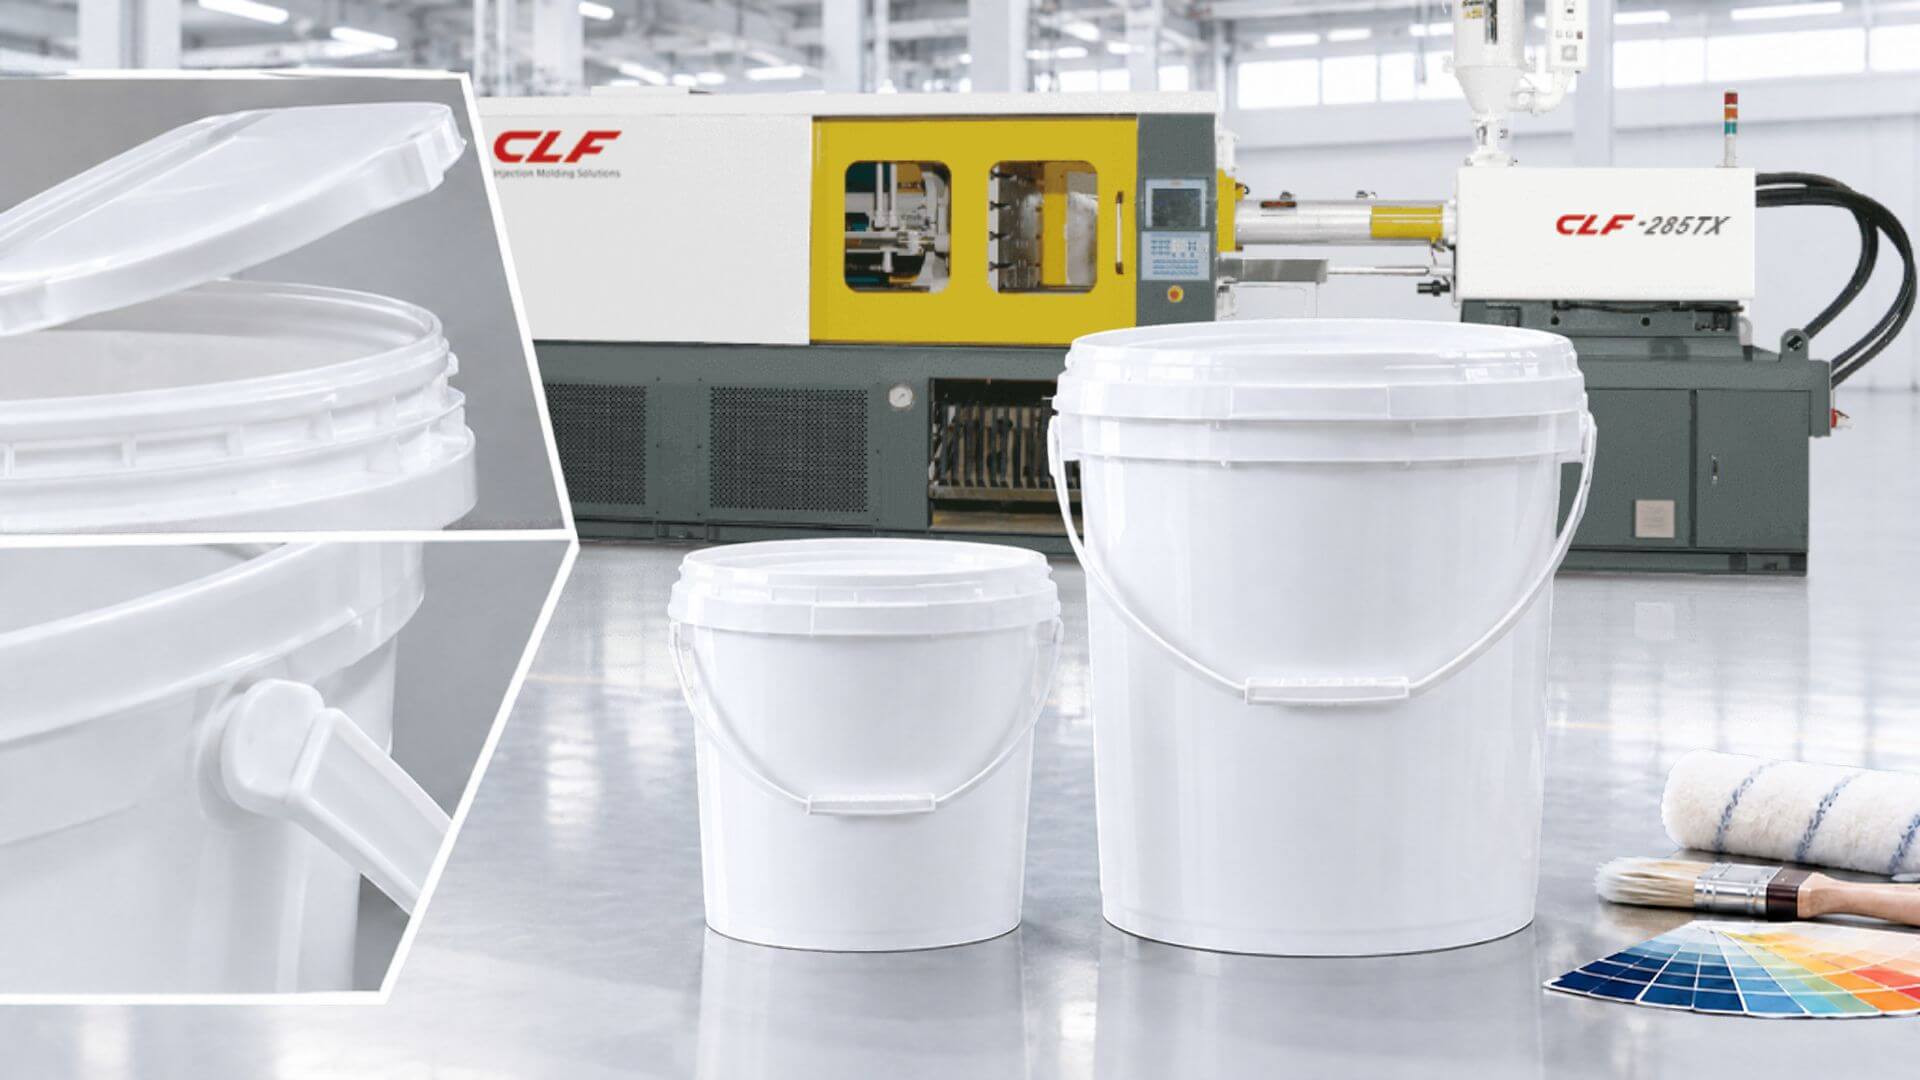
全球油漆与涂料包装正快速从铁罐(Tin Can)转向塑料桶(Plastic Bucket),16L 与 4L 是这波转型中询问度最高的两个规格。转型失败的代价很具体:桶盖密合度不足会造成整批货在运输途中漏漆,提把强度不够会在客诉与退货中吃掉利润,射出速度跟不上铁罐产线则会让转型变成另一笔隐藏成本。
这篇文章要谈的,是铁罐厂在评估射出成型设备时真正该看的三个技术门槛,以及 CLF 如何把这些门槛变成一套可以直接落地的整厂方案。多数设备商网站在这个阶段能提供的,是机型规格列表;但铁罐厂第一次面对转型时,卡住的往往不是「哪一台机器规格比较好」,而是「这个决策该怎么做、顺序是什么」。
包装转型的市场现实:轻量化、防锈与低成本同时发生
过去十年,化学品与涂料包装市场一直朝轻量化、防锈、低成本三个方向移动,塑料桶在这三项上都比铁罐更有优势,也更容易搭配自动化产线运作。下游客户与渠道端逐渐把塑料包装当成基本要求,尤其是欧美与东南亚市场,环保法规与物流成本正同时往这个方向推进。
CLF 近期收到不少来自铁罐与金属容器制造商的询问,题目高度集中在同一件事:如何用最少的摸索成本,把 16L 与 4L 这两个最主流的油漆桶规格转为塑料射出生产。以下就是转型过程中,实际会卡住制造商的三个技术门槛。
转型制造商必须先跨过的 3 道技术门槛
铁罐厂第一次接触射出成型,通常低估的不是设备投资金额,而是良率爬坡期会卡在哪里。以下三项,是我们在协助包装厂转型时最常遇到的实际问题。
桶身与桶盖的密合度:防漏是底线,不是加分项
桶身与桶盖的密合度,取决于射出成型时的尺寸稳定性,而这要靠机台与模具同时到位。机台端,关键在于锁模力是否足够稳定,以及射出保压控制是否精准。锁模力不足或不均,模具就无法在射出压力下维持紧密闭合,桶口的圆度与平整度一旦出现微小偏差,防漏测试就很难一次过关——而油漆一旦外漏,损失的不只是那一桶货,还有整批出货的信任成本。模具端同样是重点:桶口需要设计加强补强肋,避免成型后过度软化变形、影响桶盖组装;桶身锥度也要设计到位,脱模顺畅,后续机械手取物周期才缩得短。
提把与结构强度:16L 桶要扛得住,不只要做得出来
16L 装满油漆之后重量不轻,提把孔位与桶身补强肋条的成型必须做到位,否则现场搬运时断裂或变形会直接变成客诉与安全问题。这对射出成型的模流分析与冷却设计要求更高,提把与桶身的接合处正是应力最容易集中的地方。
生产效率与成本平衡:铁罐的速度,塑料也要追得上
传统铁罐冲压产线速度快,这是转型时最容易被忽略的比较基准。塑料射出如果只靠单模腔生产,产能很难追上铁罐产线。这也是为什么 4L 桶型多半会采用一模两腔甚至更多模腔的设计,靠高速射出机搭配多模腔模具,把单位时间产出拉到接近甚至超越铁罐产线的水平。
跨过这三道门槛之后,接下来要解决的是「用什么设备」的问题——这正是机型选择会直接影响良率与产能的地方。
CLF 如何为 16L 与 4L 油漆桶量身打造射出成型方案
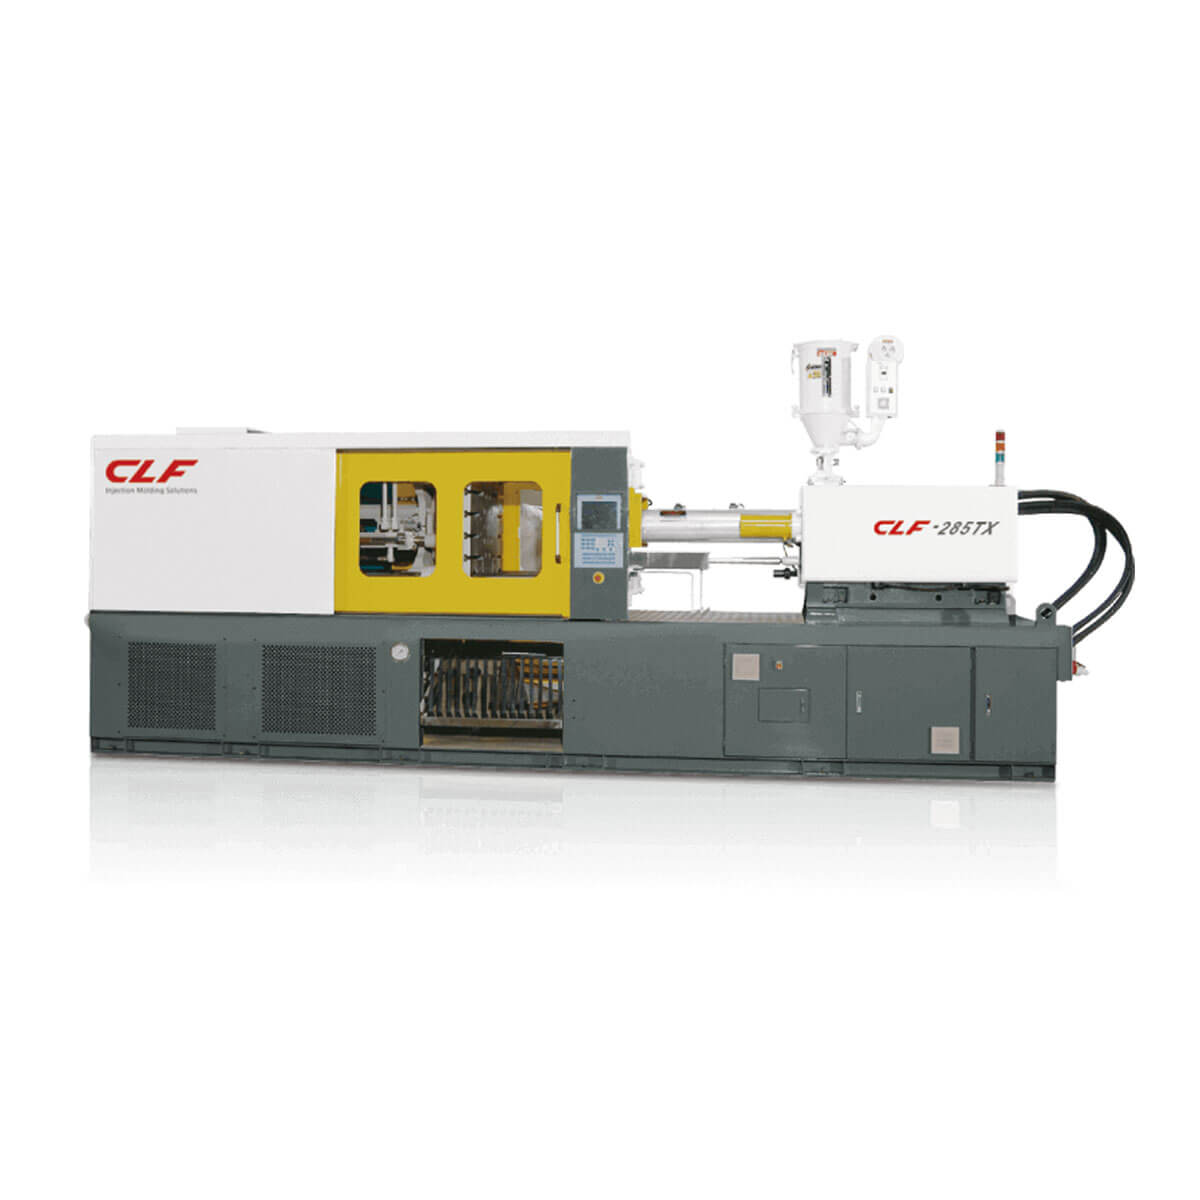
16L 与 4L 虽然都是油漆桶,但生产逻辑并不相同:4L 桶型轻薄、重视产能与周期时间,16L 桶型深腔、重视锁模稳定性与开模行程。CLF 依照这个差异,为两种桶型分别配置对应的机型与技术重点:
| 项目/桶型尺寸 | 4L 塑料油漆桶生产方案 | 16L 塑料油漆桶生产方案 |
|---|---|---|
| 推荐机型系列 | CLF 高速精密系列(伺服节能机种) | CLF 中大型二板式或节能机种(CLF-T 系列) |
| 核心优势技术 | 高速伺服系统缩短成型周期,满足高产能需求;精密射出控制确保多模腔充填均匀 | 稳定的锁模力,确保大容积深腔产品不产生披锋(Flash);配合产品定制超长开模行程设计,完美结合机械手同步取物与模内贴标,缩短成型周期 |
| 自动化整合 | 搭配快速取出型机械手臂,实现自动落桶与自动装提把 | 整合模内贴标系统,射出与包装一次完成,提升外观质感与防伪能力 |
想进一步了解锁模吨位该怎么估算,可以参考一步步教你如何计算塑料射出机的锁模力;如果还在犹豫要选油压式、电动式还是混合式机种,射出机类型解析这篇也整理了三者的差异。
机型选对了,接下来决定转型能不能顺利落地的,往往是设备之外的整合能力。
为什么全球包装厂选择 CLF 作为转型伙伴
从铁罐转塑料,多数制造商从来没有操作过射出成型设备,这也是 CLF 在协助转型时最常被问到的问题:「除了机台,我们还需要准备什么?」
一站式整厂规划:从铁罐厂到塑料厂,不必自己摸索
CLF 提供的不只是射出机本身,而是协同优质模具厂与自动化周边——模内贴标、机械手臂、自动堆叠——组成的整厂规划(Turnkey Solution)。对于从未接触过塑料射出的铁罐厂来说,这代表不需要自己一家一家去找模具厂、自动化厂再回头确认彼此兼容,CLF 会统一整合成一条可以直接运作的产线。
智能化节能控制:把电费也算进转型效益里
转型评估如果只算设备投资,容易漏算一笔长期成本:电费。CLF 的机台搭载智能化控制系统,可实时监测生产数据。根据 CLF 过往协助包装厂自动化改造的案例,伺服节能系统平均能为工厂省下三到七成的电力成本,实际比例依机型与产线配置而异,这笔节省下来的电费长期往往比设备价差更能左右转型的投资回报率。
CLF 也曾协助一家东南亚金属容器大厂,从铁罐产线转型为自动化塑料油漆桶生产线,产能提升约 35%。这类案例说明的重点很一致:转型不是要放弃铁罐时代累积的生产纪律,而是把这套纪律延续到更具韧性、更贴近市场走向的生产方式上。
CLF 拥有数十年精密射出经验,陪伴不少包装企业走过这段转型过程,也持续协助客户把自动化与节能生产做到位。如果你正在规划定制化的射出成型产线,也可以参考定制化射出成型解决方案这篇文章;想进一步了解模内贴标如何整合进产线,也可以参考模内贴标(IML)技术完整指南。
常见问题 FAQ
Q1:铁罐制造商转型做塑料油漆桶,需要重新规划厂房吗?
不一定需要整厂重建。多数转型案例是在既有厂房内另辟一条塑料射出产线,重点在于水电与空压等基础设施是否足够支持射出机运作,以及厂内动线是否能容纳射出机加自动化周边的整体占地空间。CLF 会依照现场条件协助评估,而不是预设一定要重新盖厂。
Q2:如何确保 16L 大容量油漆桶在跌落测试中不破裂?
关键在于桶身厚度分布是否均匀,以及射出保压阶段是否让材料充分填满、降低内应力。通过精密的锁模力控制与保压曲线调整,可以让 16L 桶身在维持轻量化的同时,具备足够的抗冲击强度通过跌落测试。
Q3:4L 与 16L 桶型可以共用同一台射出机生产吗?
技术上可行,但要看机台的锁模力区间与射出量是否同时满足两种桶型的需求。多数包装厂会依生产排程决定是否共用机台,CLF 在规划产线时,会一并评估换模时间与模具管理成本,协助客户判断是共用机台还是分开配置更划算。
启动你的 16L/4L 油漆桶射出成型转型计划
从铁罐到塑料桶,考验的不只是设备投资,而是密合度、结构强度与生产效率能不能同时达标。CLF 用一站式整厂规划与智能节能控制,协助包装制造商把转型的摸索成本降到最低。
如果你正在评估 16L 或 4L 油漆桶的生产方案,欢迎填写咨询表单,与 CLF 专家讨论您的生产计划。只需要留下姓名、公司名称与联系方式,并告诉我们您的公司类型与目前遇到的问题,CLF 会依照您的产线现况,安排对应的技术窗口回复。