16L/4L 油漆桶射出成型全攻略:從鐵罐到塑膠桶
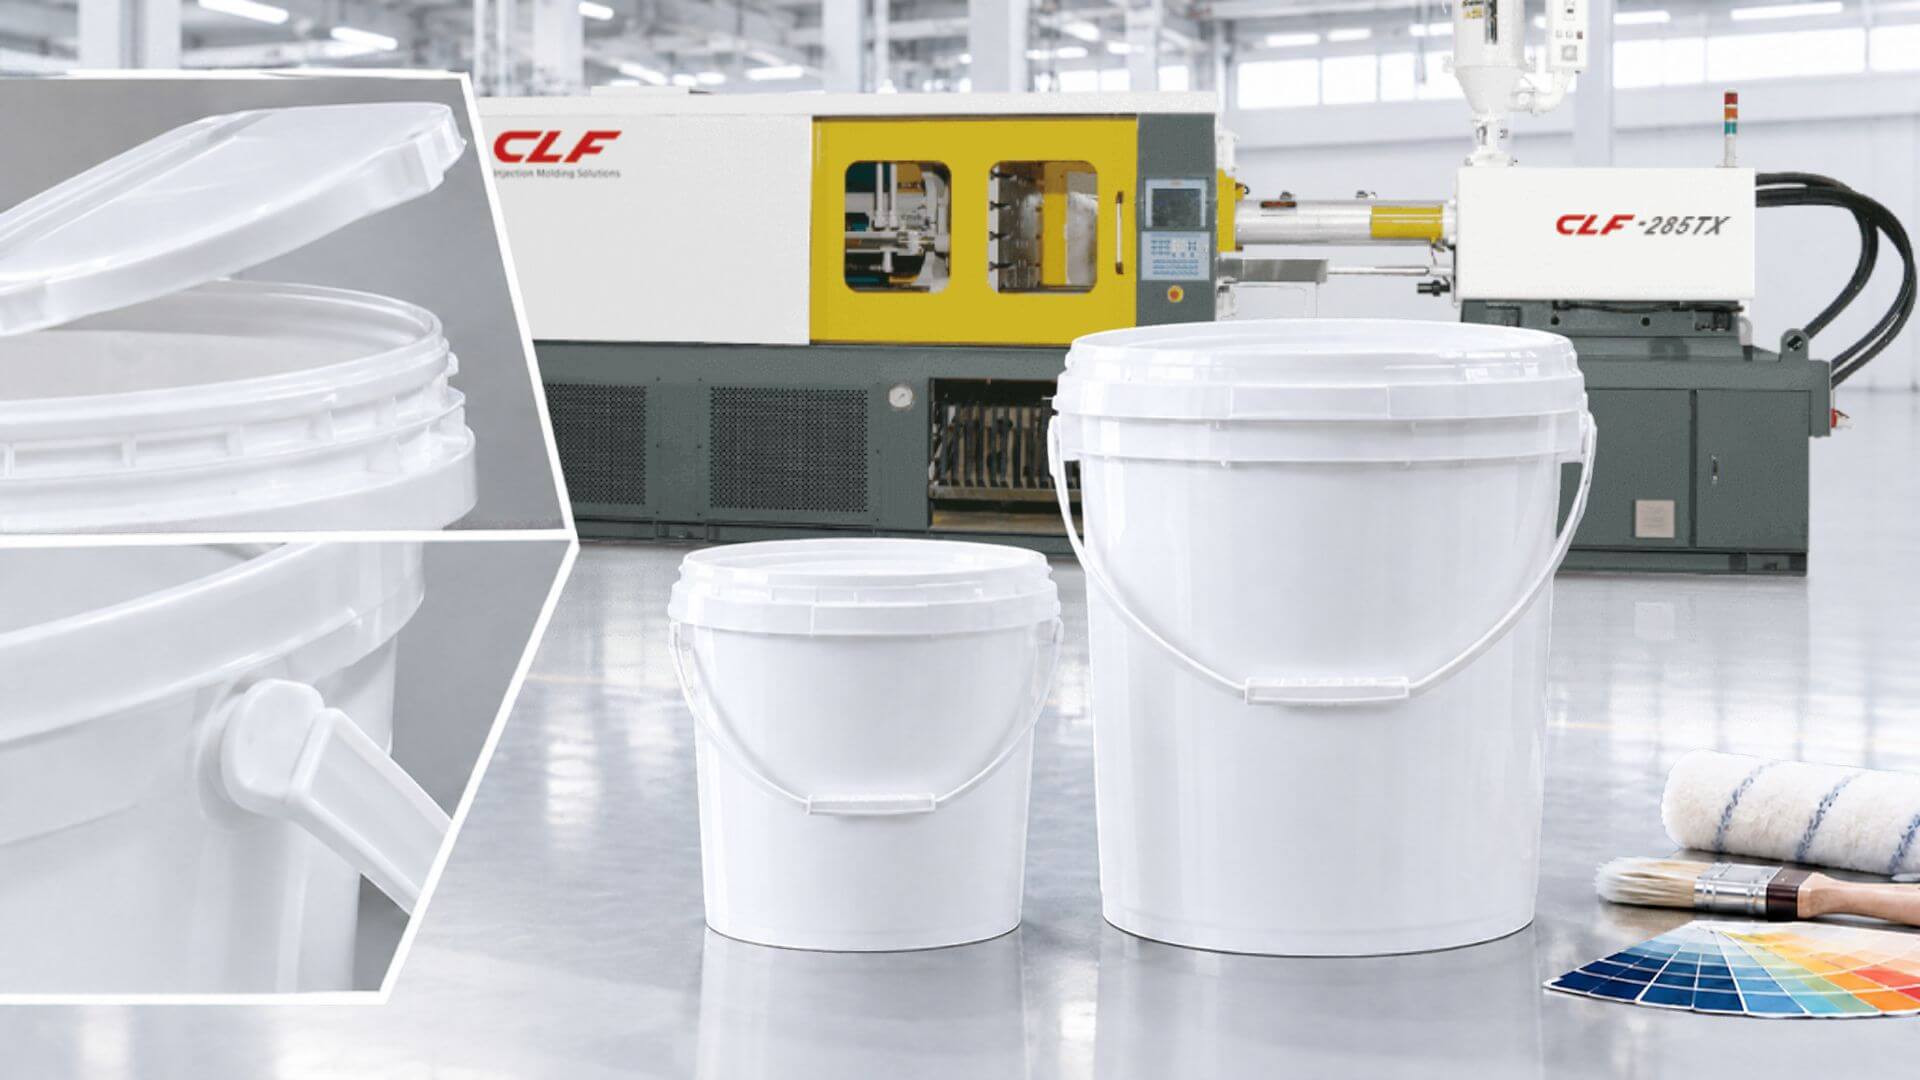
全球油漆與塗料包裝正快速從鐵罐(Tin Can)轉向塑膠桶(Plastic Bucket),16L 與 4L 是這波轉型中詢問度最高的兩個規格。轉型失敗的代價很具體:桶蓋密合度不足會造成整批貨在運輸途中漏漆,提把強度不夠會在客訴與退貨中吃掉利潤,射出速度跟不上鐵罐產線則會讓轉型變成另一筆隱藏成本。
這篇文章要談的,是鐵罐廠在評估射出成型設備時真正該看的三個技術門檻,以及全立發如何把這些門檻變成一套可以直接落地的整廠方案。多數設備商網站在這個階段能提供的,是機型規格列表;但鐵罐廠第一次面對轉型時,卡住的往往不是「哪一台機器規格比較好」,而是「這個決策該怎麼做、順序是什麼」。
包裝轉型的市場現實:輕量化、防鏽與低成本同時發生
過去十年,化學品與塗料包裝市場一直朝輕量化、防鏽、低成本三個方向移動,塑膠桶在這三項上都比鐵罐更有優勢,也更容易搭配自動化產線運作。下游客戶與通路端逐漸把塑膠包裝當成基本要求,尤其是歐美與東南亞市場,環保法規與物流成本正同時往這個方向推進。
全立發近期收到不少來自鐵罐與金屬容器製造商的詢問,題目高度集中在同一件事:如何用最少的摸索成本,把 16L 與 4L 這兩個最主流的油漆桶規格轉為塑膠射出生產。以下就是轉型過程中,實際會卡住製造商的三個技術門檻。
轉型製造商必須先跨過的 3 道技術門檻
鐵罐廠第一次接觸射出成型,通常低估的不是設備投資金額,而是良率爬坡期會卡在哪裡。以下三項,是我們在協助包裝廠轉型時最常遇到的實際問題。
桶身與桶蓋的密合度:防漏是底線,不是加分項
桶身與桶蓋的密合度,取決於射出成型時的尺寸穩定性,而這要靠機台與模具同時到位。機台端,關鍵在於鎖模力是否足夠穩定,以及射出保壓控制是否精準。鎖模力不足或不均,模具就無法在射出壓力下維持緊密閉合,桶口的圓度與平整度一旦出現微小偏差,防漏測試就很難一次過關——而油漆一旦外漏,損失的不只是那一桶貨,還有整批出貨的信任成本。模具端同樣是重點:桶口需要設計加強補強肋,避免成型後過度軟化變形、影響桶蓋組裝;桶身錐度也要設計到位,脫模順暢,後續機械手取物週期才縮得短。
提把與結構強度:16L 桶要扛得住,不只要做得出來
16L 裝滿油漆之後重量不輕,提把孔位與桶身補強肋條的成型必須做到位,否則現場搬運時斷裂或變形會直接變成客訴與安全問題。這對射出成型的模流分析與冷卻設計要求更高,提把與桶身的接合處正是應力最容易集中的地方。
生產效率與成本平衡:鐵罐的速度,塑膠也要追得上
傳統鐵罐沖壓產線速度快,這是轉型時最容易被忽略的比較基準。塑膠射出如果只靠單模穴生產,產能很難追上鐵罐產線。這也是為什麼 4L 桶型多半會採用一模兩穴甚至更多模穴的設計,靠高速射出機搭配多模穴模具,把單位時間產出拉到接近甚至超越鐵罐產線的水準。
跨過這三道門檻之後,接下來要解決的是「用什麼設備」的問題——這正是機型選擇會直接影響良率與產能的地方。
全立發如何為 16L 與 4L 油漆桶量身打造射出成型方案
16L 與 4L 雖然都是油漆桶,但生產邏輯並不相同:4L 桶型輕薄、重視產能與週期時間,16L 桶型深腔、重視鎖模穩定性與開模行程。全立發依照這個差異,為兩種桶型分別配置對應的機型與技術重點:
| 項目/桶型尺寸 | 4L 塑膠油漆桶生產方案 | 16L 塑膠油漆桶生產方案 |
|---|---|---|
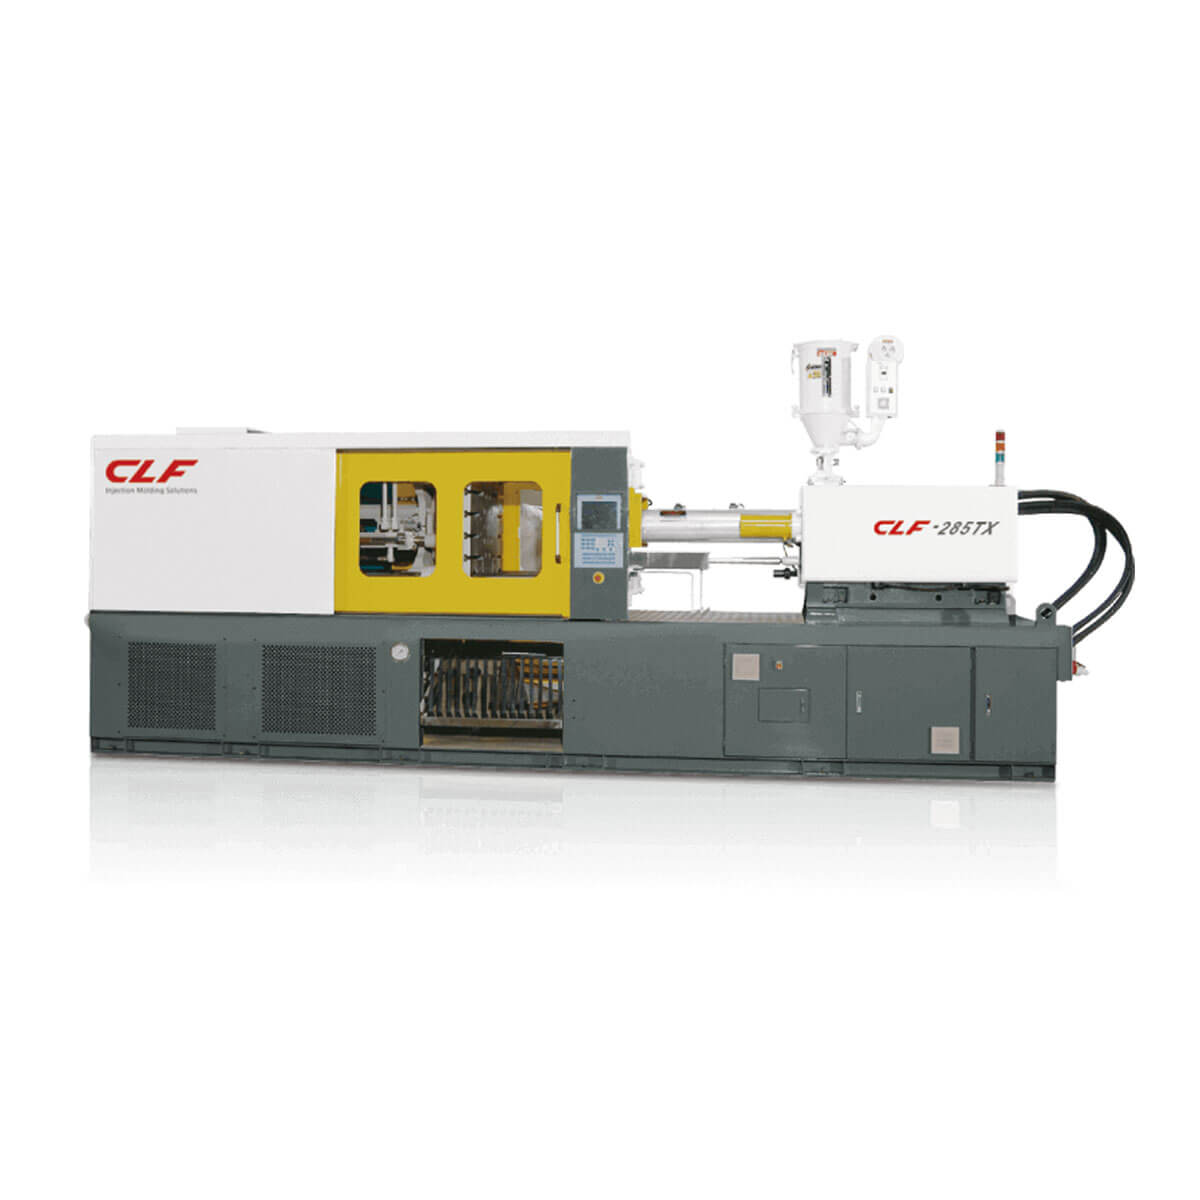
| 推薦機型系列 | 全立發高速精密系列(伺服節能機種) | 全立發中大型二板式或節能機種(CLF-T 系列) |
| 核心優勢技術 | 高速伺服系統縮短成型週期,滿足高產能需求;精密射出控制確保多模穴充填均勻 | 穩定的鎖模力,確保大容積深腔產品不產生披鋒(Flash);配合產品客製超長開模行程設計,完美結合機械手同步取物與模內貼標,縮短成型週期 |
| 自動化整合 | 搭配快速取出型機械手臂,實現自動落桶與自動裝提把 | 整合模內貼標系統,射出與包裝一次完成,提升外觀質感與防偽能力 |
想進一步了解鎖模噸位該怎麼估算,可以參考一步步教你如何計算塑膠射出機的鎖模力;如果還在猶豫要選油壓式、電動式還是混合式機種,射出機類型解析這篇也整理了三者的差異。
機型選對了,接下來決定轉型能不能順利落地的,往往是設備之外的整合能力。
為什麼全球包裝廠選擇全立發作為轉型夥伴
從鐵罐轉塑膠,多數製造商從來沒有操作過射出成型設備,這也是全立發在協助轉型時最常被問到的問題:「除了機台,我們還需要準備什麼?」
一站式整廠規劃:從鐵罐廠到塑膠廠,不必自己摸索
全立發提供的不只是射出機本身,而是協同優質模具廠與自動化周邊——模內貼標、機械手臂、自動堆疊——組成的整廠規劃(Turnkey Solution)。對於從未接觸過塑膠射出的鐵罐廠來說,這代表不需要自己一家一家去找模具廠、自動化廠再回頭確認彼此相容,全立發會統一整合成一條可以直接運作的產線。
智慧化節能控制:把電費也算進轉型效益裡
轉型評估如果只算設備投資,容易漏算一筆長期成本:電費。全立發的機台搭載智慧化控制系統,可即時監測生產數據。根據全立發過往協助包裝廠自動化改造的案例,伺服節能系統平均能為工廠省下三到七成的電力成本,實際比例依機型與產線配置而異,這筆節省下來的電費長期往往比設備價差更能左右轉型的投資報酬率。
全立發也曾協助一家東南亞金屬容器大廠,從鐵罐產線轉型為自動化塑膠油漆桶生產線,產能提升約 35%。這類案例說明的重點很一致:轉型不是要放棄鐵罐時代累積的生產紀律,而是把這套紀律延續到更具韌性、更貼近市場走向的生產方式上。
全立發擁有數十年精密射出經驗,陪伴不少包裝企業走過這段轉型過程,也持續協助客戶把自動化與節能生產做到位。如果你正在規劃客製化的射出成型產線,也可以參考客製化射出成型解決方案這篇文章;想進一步了解模內貼標如何整合進產線,也可以參考模內貼標(IML)技術完整指南。
常見問題 FAQ
Q1:鐵罐製造商轉型做塑膠油漆桶,需要重新規劃廠房嗎?
不一定需要整廠重建。多數轉型案例是在既有廠房內另闢一條塑膠射出產線,重點在於水電與空壓等基礎設施是否足夠支援射出機運作,以及廠內動線是否能容納射出機加自動化周邊的整體佔地空間。全立發會依照現場條件協助評估,而不是預設一定要重新蓋廠。
Q2:如何確保 16L 大容量油漆桶在摔落測試中不破裂?
關鍵在於桶身厚度分布是否均勻,以及射出保壓階段是否讓材料充分填滿、降低內應力。透過精密的鎖模力控制與保壓曲線調整,可以讓 16L 桶身在維持輕量化的同時,具備足夠的抗衝擊強度通過摔落測試。
Q3:4L 與 16L 桶型可以共用同一台射出機生產嗎?
技術上可行,但要看機台的鎖模力區間與射出量是否同時滿足兩種桶型的需求。多數包裝廠會依生產排程決定是否共用機台,全立發在規劃產線時,會一併評估換模時間與模具管理成本,協助客戶判斷是共用機台還是分開配置更划算。
啟動你的 16L/4L 油漆桶射出成型轉型計畫
從鐵罐到塑膠桶,考驗的不只是設備投資,而是密合度、結構強度與生產效率能不能同時達標。全立發用一站式整廠規劃與智慧節能控制,協助包裝製造商把轉型的摸索成本降到最低。
如果你正在評估 16L 或 4L 油漆桶的生產方案,歡迎填寫諮詢表單,與全立發專家討論您的生產計畫。只需要留下姓名、公司名稱與聯絡方式,並告訴我們您的公司型態與目前遇到的問題,全立發會依照您的產線現況,安排對應的技術窗口回覆。