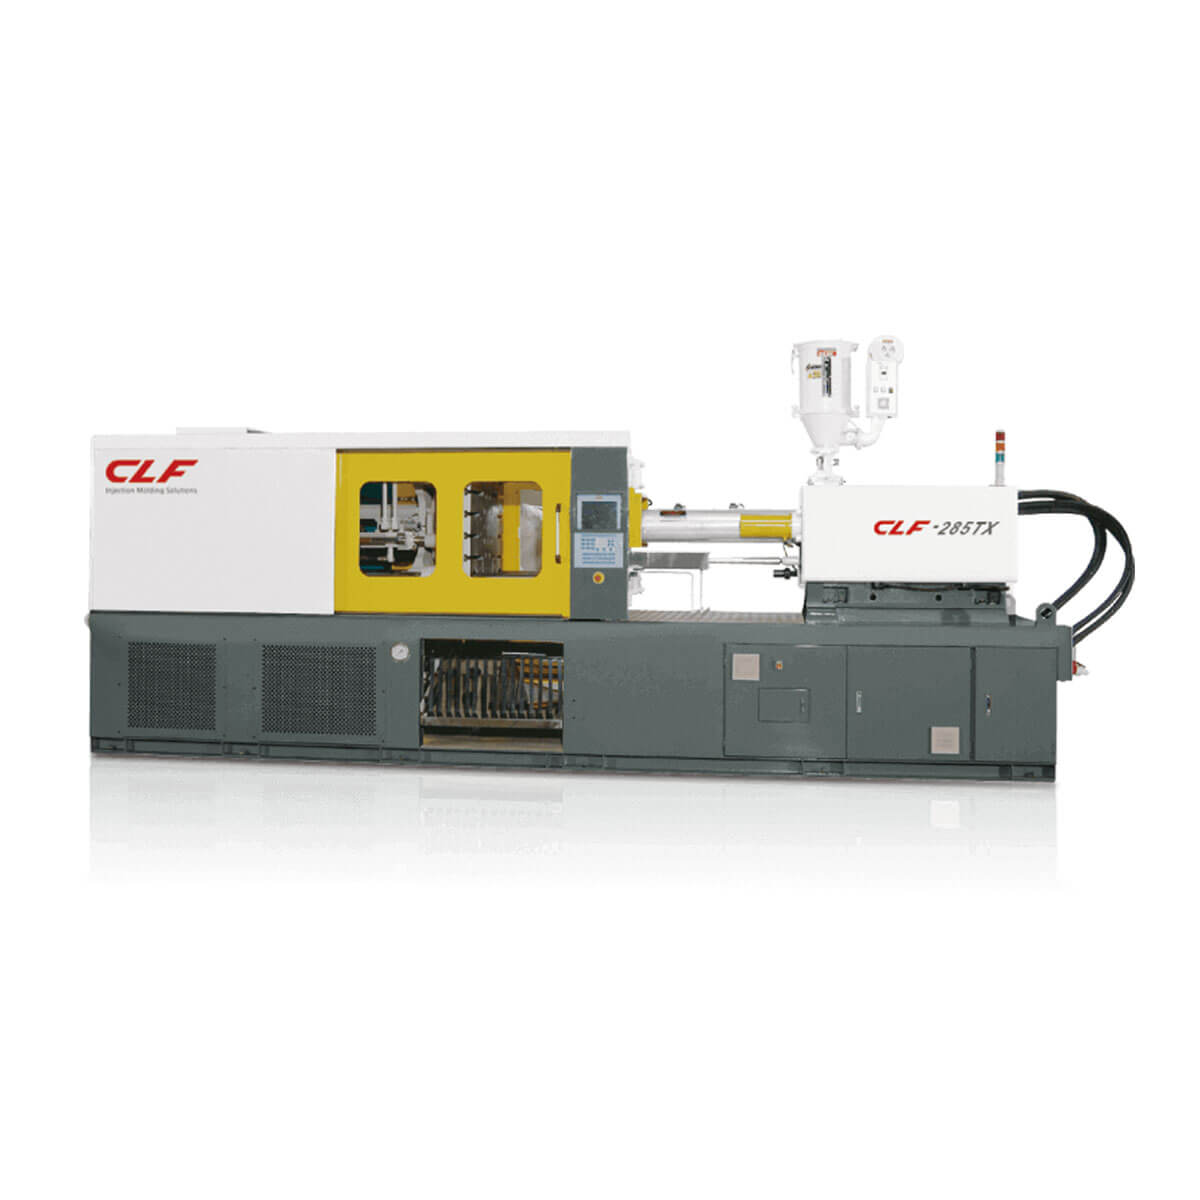
塑膠棧板射出成型機
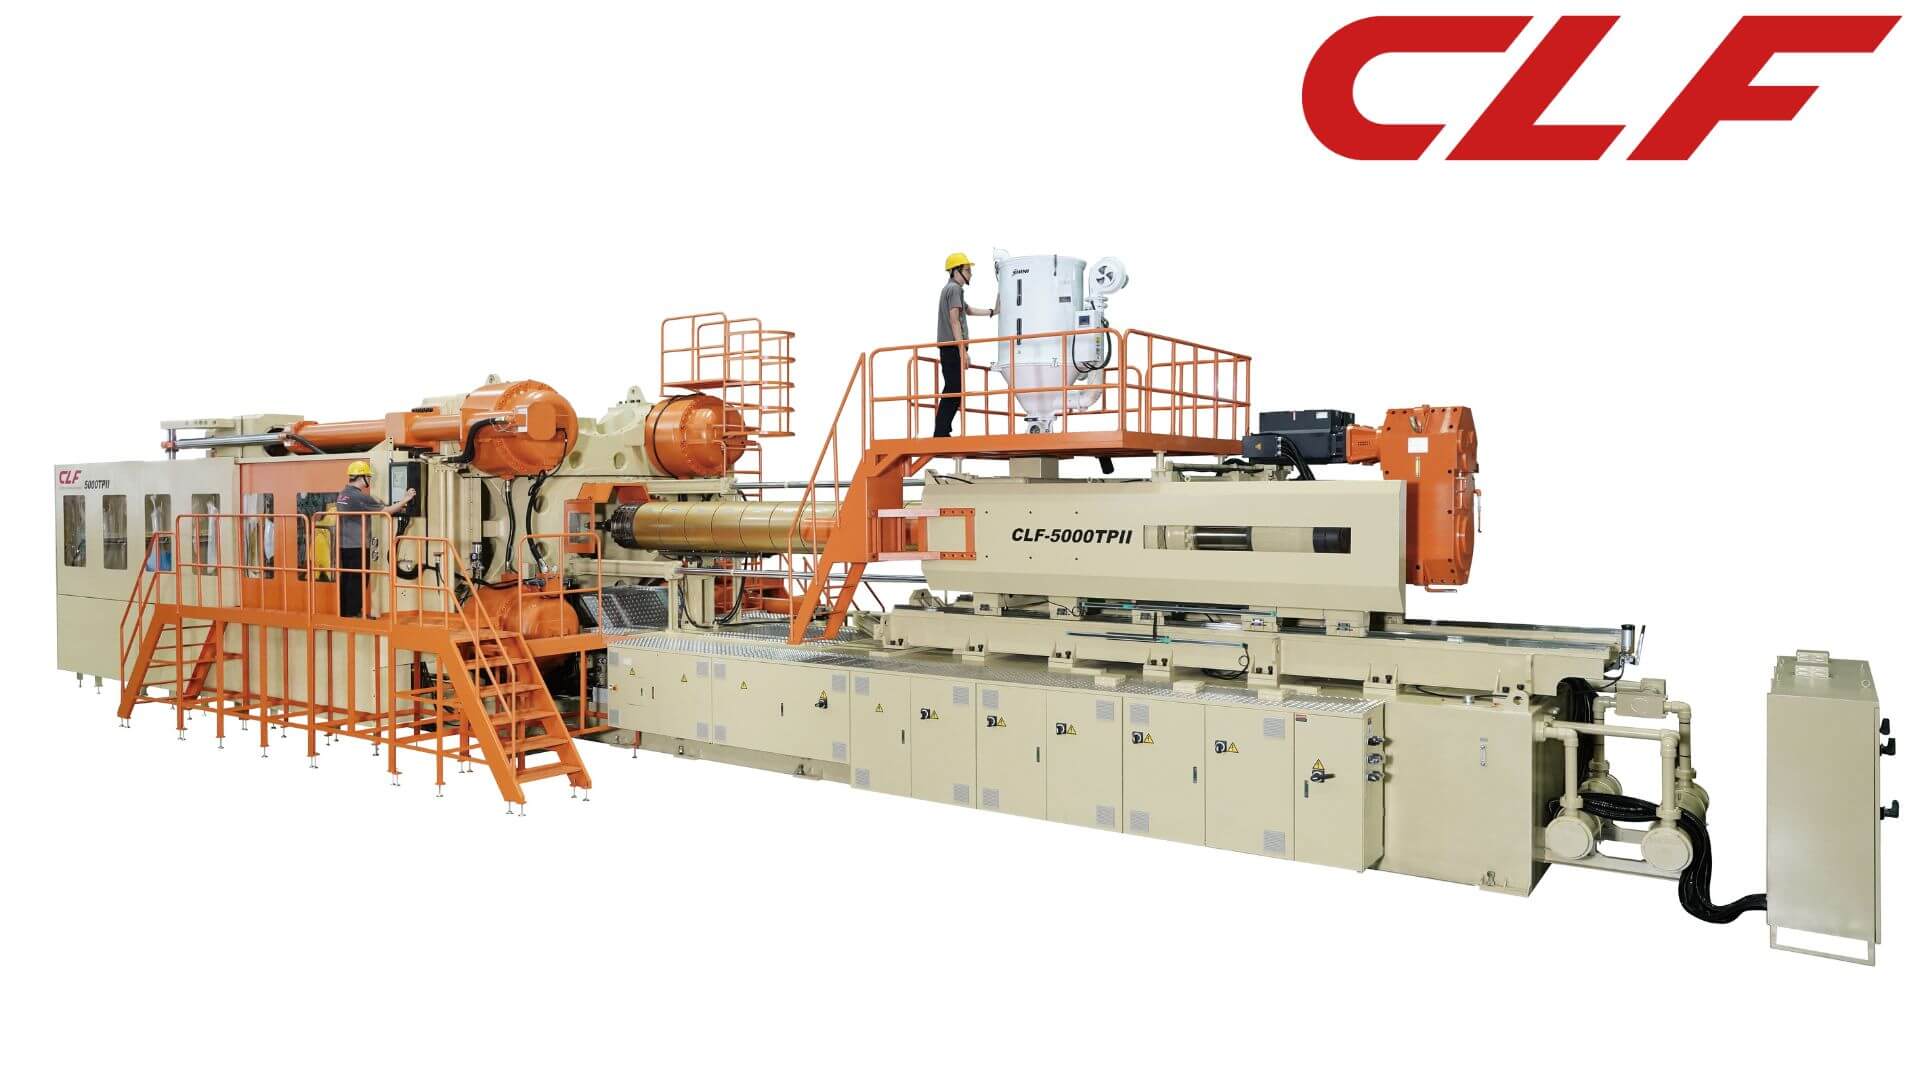
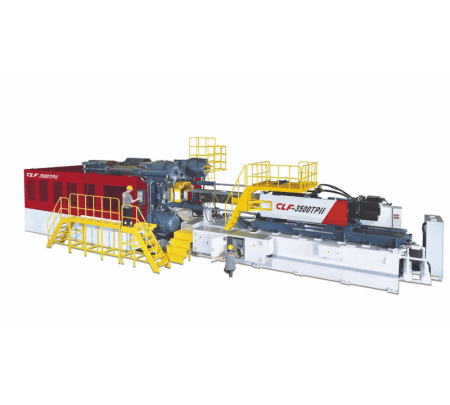
塑膠棧板射出成型機是一種大型雙模板射出機,將聚烯烴原料熔融後,一次射出填滿整副全尺寸棧板模具。我們為棧板生產打造的機台鎖模力介於 2,500 至 3,500 噸;讓買家失望的機台,幾乎都是只依射出重量來選機。決定棧板成型週期的是冷卻,而不是射出:在台灣一條產線上,我們重新設計熱傳路徑之前,150 秒的週期中有 100 秒都花在冷卻。
詢價之前,請先確認三件事:
- 成品棧板的重量與尺寸
- 單面或雙面結構
- 預計使用的消費後回收再生料比例
這三項都會改變機台規格,而且確認它們不需要任何成本。
棧板模具需要多少鎖模力?
棧板模具所需的鎖模力取決於成品的投影面積,而不是重量。計算方法與我們評估任何大型件時相同:
鎖模力(噸)= 鎖模力常數(Kp)× 投影面積(平方英吋)× 安全係數
一片標準 1,200 × 1,000 mm 的棧板,投影面積約 1,860 平方英吋,大約是我們塑膠射出機鎖模力計算指南中範例 100 平方英吋的十八倍。光是這一項,就讓棧板機的鎖模力從數千噸起跳,而不是數百噸。
其餘由兩個變數決定:原料對應的常數,以及成品幾何形狀所需的安全係數。這兩個數值我們都不公布單一數字,因為在棧板上,它們會隨原料等級、再生料比例與面板設計而變動。雙面棧板會讓兩者都提高,因為面板結構要同時從更多澆口充填,而肋條部位也更容易出現短射。我們會在依您的棧板圖面選機時,一併確認常數與安全裕度。
多數買家生產的棧板類型,可對應到三個機台等級:
| 機型 | 鎖模力 | 棧板尺寸(mm) | 成品重量 | 棧板類型 |
|---|---|---|---|---|
| 2500TPII | 2,500 噸 | 1,200 × 800(歐規棧板) | 約 10–15 kg | 泛用型 |
| 3000TPII | 3,000 噸 | 1,200 × 1,000 | 約 15–25 kg | — |
| 3000TPII | 3,000 噸 | 1,100 × 1,100 | 約 10–15 kg | 一般型 |
| 3000TPII | 3,000 噸 | 1,100 × 1,100 | 約 18–22.5 kg | 重負荷加強型 |
| 3500TPII | 3,500 噸 | 1,200 × 1,000 | 約 15–25 kg | — |
| 3500TPII | 3,500 噸 | 1,100 × 1,100 | 約 10–15 kg | 一般型 |
| 3500TPII | 3,500 噸 | 1,100 × 1,100 | 約 18–22.5 kg | 重負荷加強型 |
實績參考:一片 11 kg 的雙面棧板,在 3500TPII 上以 90 秒週期成型。
請把這張表當作起點,而不是上限。只要模具尺寸能放進模板與拉桿之間的空間,我們就能依棧板所需的射出量搭配射出單元。這也是 3000TPII 與 3500TPII 涵蓋相同棧板尺寸的原因:兩者之間的選擇取決於模具的尺寸與設計,而不是棧板的大小。
我們也不替這幾個等級標示成型週期。同一款棧板搭配不同的模具與周邊設備,週期就會不同,因此我們會依您需要的產能來配置機台,而不是事先承諾一個數字。
如果您要比較的是機台平台而不是棧板尺寸,可以參考我們的如何選擇大型塑膠射出機?3 個實用建議,其中涵蓋更完整的 TPII 與 TWII 系列。
噸數只能確保模具鎖得住,卻決定不了成型週期,而多數棧板專案正是在週期上虧錢。
決定棧板成型週期的是冷卻,不是射出速度
在厚壁棧板上,若未優化熱傳設計,冷卻大約會佔掉三分之二的週期。棧板面板是一大塊帶有肋條的聚烯烴,肋條會蓄熱,因此機台大部分的週期時間都在等待,而不是在生產。
一家台灣棧板製造商找上我們時,成型週期是 150 秒,其中 100 秒是冷卻。我們處理的是熱傳路徑,而不是射出單元:
- 在最容易蓄熱的部位使用鈹銅鑲件
- 重新設計模具內的冷卻水路
- 線性滑軌儲料系統,縮短週期中的儲料時間
- 電動儲料,耗電量降低超過 25%
成果是在 3500TPII 上以 90 秒成型一片 11 kg 的雙面棧板,對比原本的 150 秒,週期縮短 40%,而且不必提高射出壓力或鎖模噸數。
冷卻決定了週期;鎖模結構則決定模具放不放得進去。
棧板模具該選雙模板還是三板式?
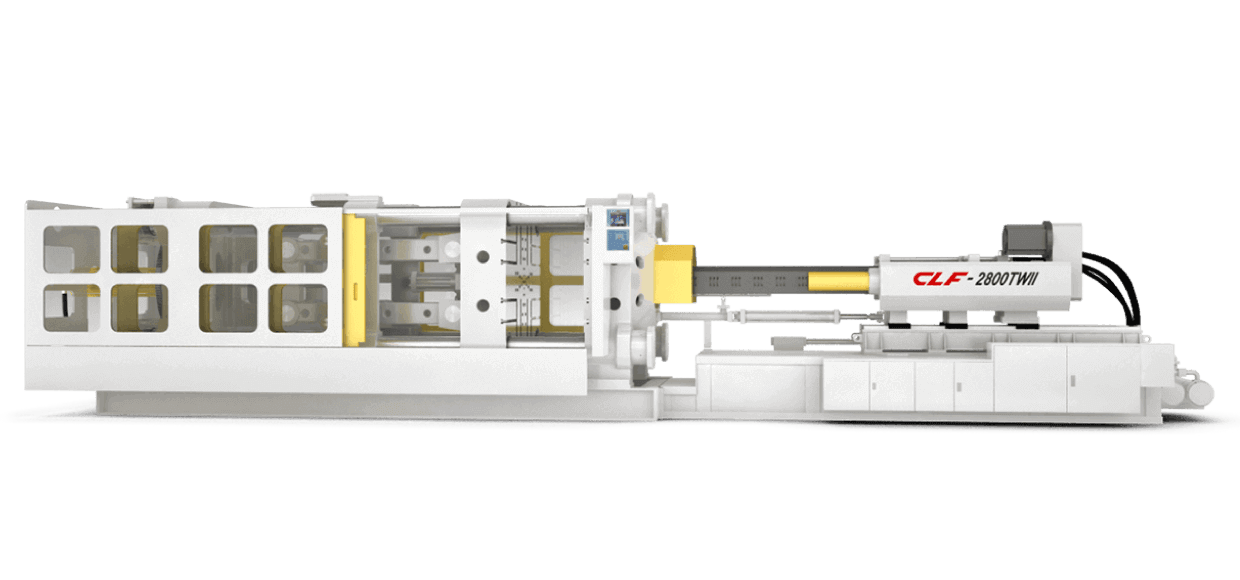
對全尺寸棧板模具來說,雙模板射出成型機通常是正確的架構,而且在噸數之前,先由模板面積決定。一副 1,200 × 1,000 mm 的棧板模具,需要足夠的拉桿間距,同噸位的三板式機台不一定給得了,而且還要在多數棧板工廠負擔得起的較短機身內提供這個空間。
第二個原因與棧板週期的時間分配有關。三板式(曲肘式)機台的空循環時間較快,對薄壁、快週期的成品確實是優勢。但在棧板上,這項優勢只佔總週期的一小部分,因為週期由冷卻主導:在我們改造的那條產線上,150 秒中有 100 秒是冷卻。為了生產棧板而花錢買空循環速度,等於為成品用不上的好處付費。
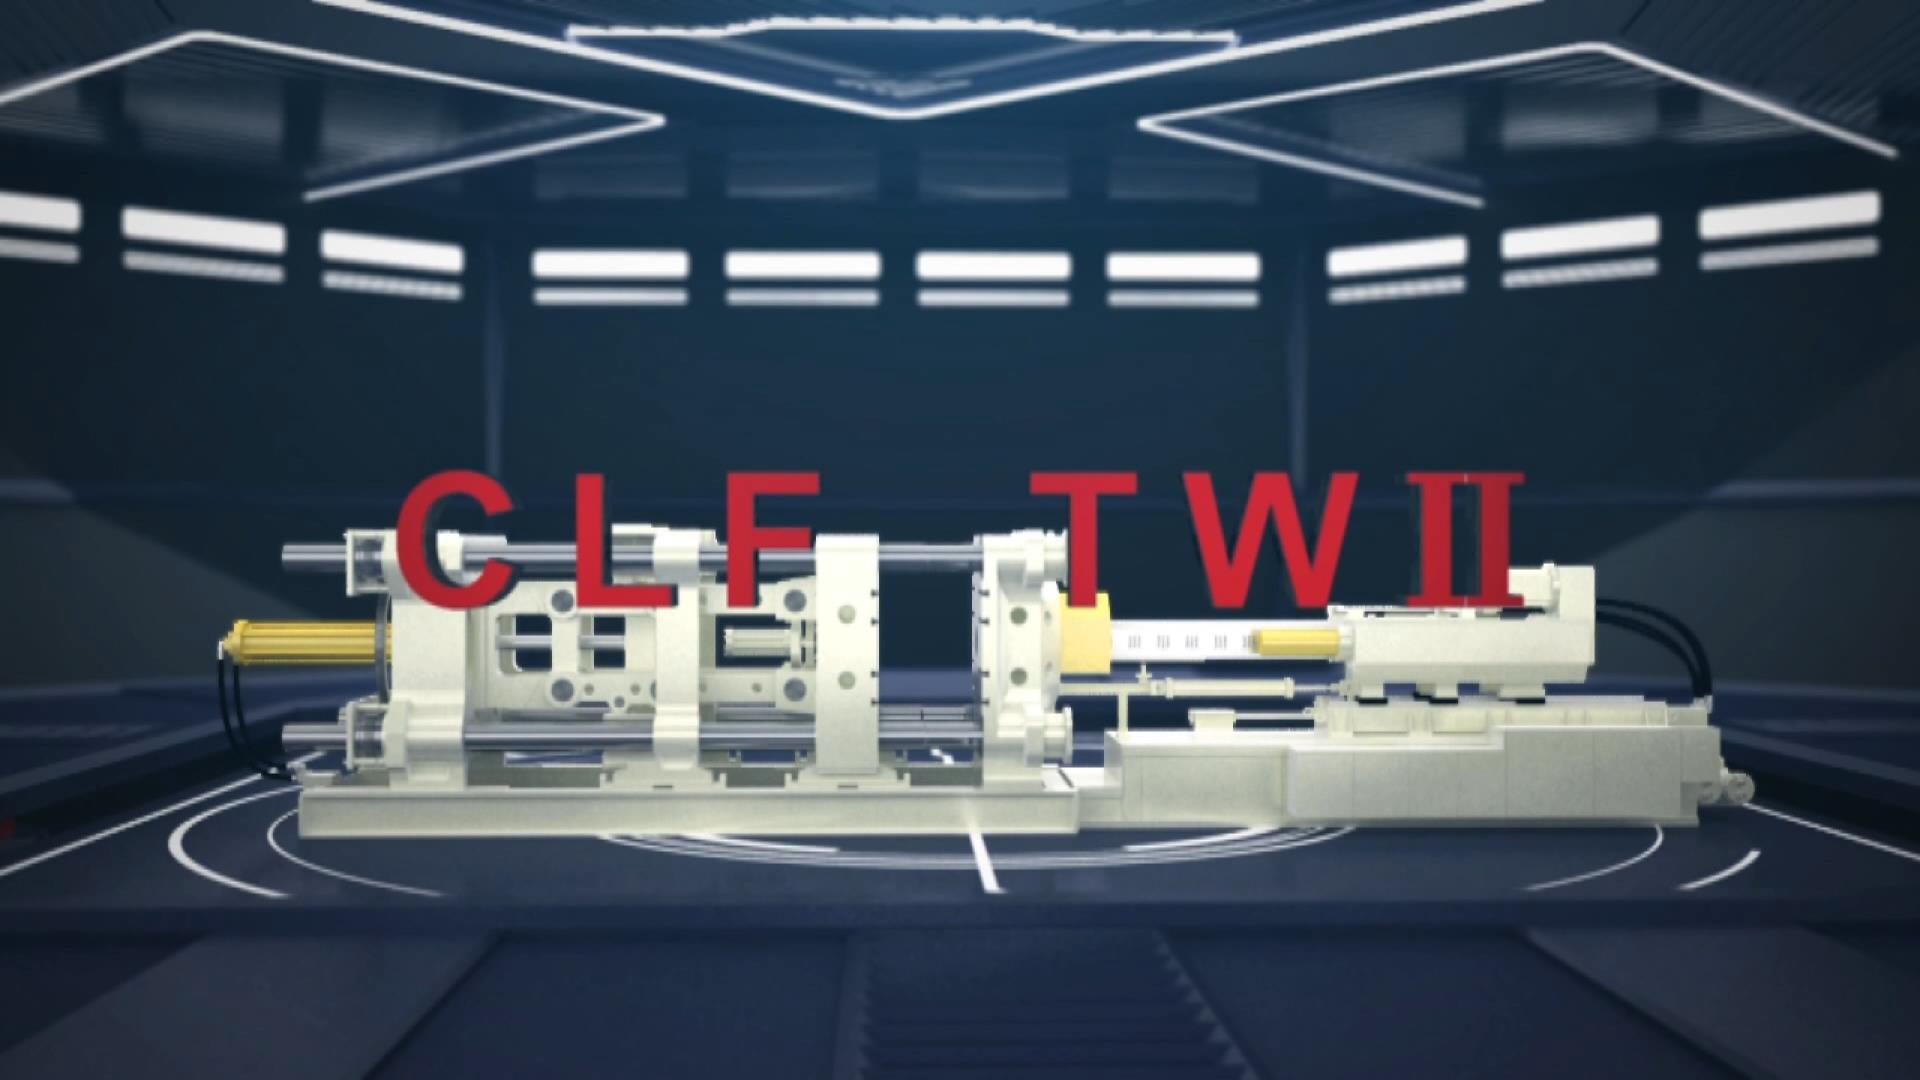
這並不代表三板式機台不能做棧板。當換模頻繁、棧板尺寸多變時,三板式機台在模具操作上的便利性比模板寬度更有價值,這也是我們在 TPII 之外,同時打造TWII 外曲肘式射出成型機的原因。
若想了解涵蓋所有成品類型的整體比較,包括精度、保養與模具操作,請參考我們的二板 vs. 三板塑膠射出機比較。本節只說明當成品是棧板時有哪些不同。
適用 HDPE、PP 與再生料的螺桿與料管設計
消費後回收再生料最先改變的是塑化。高密度聚乙烯(HDPE)與聚丙烯(PP)的回收料片,鬆密度不一致、熔融指數的範圍也比新料寬,因此對螺桿造成不均勻的負荷。為新料設計的螺桿,遇到同樣的材料就會出現計量不穩。
我們的棧板機正是針對這個問題來配置規格:
- 料管組: D175 與 D200(螺桿直徑 175 mm 與 200 mm)
- 螺桿類型: 高效能屏障型螺桿
- 壓縮比: 2.6
- 長徑比(L/D): 23–24
屏障型螺桿多了一道螺紋,將熔融料與固體料床分開,避免未熔融的料片隨熔料被推向前方。再生料的粒徑與鬆密度每批都不同,正是這道分隔讓每一模的熔料品質保持穩定。2.6 的壓縮比與 23–24 的長徑比,是我們用於棧板級聚烯烴的組合。
螺桿能處理的部分,仍需要經過整條產線的實際量產來驗證。
使用 100% 消費後回收再生料
在高產量應用中,棧板對回收聚烯烴的容忍度最高,因此多數再生料計畫都從棧板開始。一家美國製造商以 2500TPII、3000TPII 與 3500TPII 機台,整條棧板產線全部使用 100% 消費後回收塑膠。換機之後,他們記錄到:
- 不良率降低超過 45%
- 成型週期改善 30%
- 能源消耗降低 20%
這些數字來自一開始就針對再生料配置的機台與模具,而不是原本為新料設計、之後才改餵回收料片的產線。
哪些因素會影響塑膠棧板射出成型機的價格?
我們不公布棧板機的價目表,因為同一噸位等級的兩台機台,在配置確定後報價可能差異很大。報價由六項因素決定,只有第一項與機台本體有關:
- 鎖模力:2,500 至 3,500 噸的範圍涵蓋大多數棧板應用
- 節能選配:例如遠紅外線電熱片,可降低運轉成本,也會影響初期價格
- 機台客製化:例如側邊進模設計
- 自動化:以這種尺寸的成品來說,機械手臂取出棧板是標準做法,而整個工作站規劃的自動化程度是主要變數
- 物料處理:再生料產線所需的乾燥與供料設備,與新料產線不同
- 模具:雙面棧板模具是另一筆獨立的資本支出
想最快得到實際可行的報價,請提供您的棧板圖面、目標產能與再生料比例。我們會依實際需求報出適合的配置,而不是一份制式價目表。
常見問題
以下是買家在聯繫供應商之前,實際會在 Google 上搜尋的問題,我們也以相同的角度來回答。
Q1: 塑膠棧板射出成型機的價格是多少?
沒有單一的定價。報價取決於鎖模力、遠紅外線電熱片等節能選配、側邊進模等客製化、機台周邊規劃的自動化,以及再生料所需的物料處理設備。請提供您的棧板圖面與目標產能,我們將提供配置後的報價。
Q2: 1,200 × 1,000 mm 的棧板需要多少噸的機台?
一片 1,200 × 1,000 mm 的棧板,投影面積約 1,860 平方英吋。這個尺寸、重量約 15–25 kg 的棧板,我們建議使用 3000TPII 或 3500TPII,兩者之間的選擇取決於模具的尺寸與設計,而不是棧板本身。
Q3: 可以用 100% 回收塑膠生產棧板嗎?
可以。我們的一家美國客戶,整個棧板生產計畫全部使用 100% 消費後回收材料,不良率比原產線降低超過 45%。
Q4: 一片棧板的成型速度可以多快?
沒有單一的數字,因為成型週期取決於模具設計與機台周邊設備。以有紀錄的實績為參考,一家台灣製造商在 3500TPII 上以 90 秒成型一片 11 kg 的雙面棧板,原本則需要 150 秒。讓這個數字下降的是冷卻設計,而不是射出速度。
與全立發合作您的塑膠棧板射出成型專案
已經有棧板產線,想縮短週期而不是更換機台?我們的如何優化塑膠棧板的生產整理了不需添購新設備就能運用的三個方法。
或者,請寄給我們您的棧板圖面,並註明成品重量與再生料目標比例。我們會一併評估鎖模力、模具配置與冷卻水路,在您投資模具之前,告訴您三個 TPII 等級中哪一款最適合。立即聯繫我們!
_pic.png)