塑料栈板注塑成型机
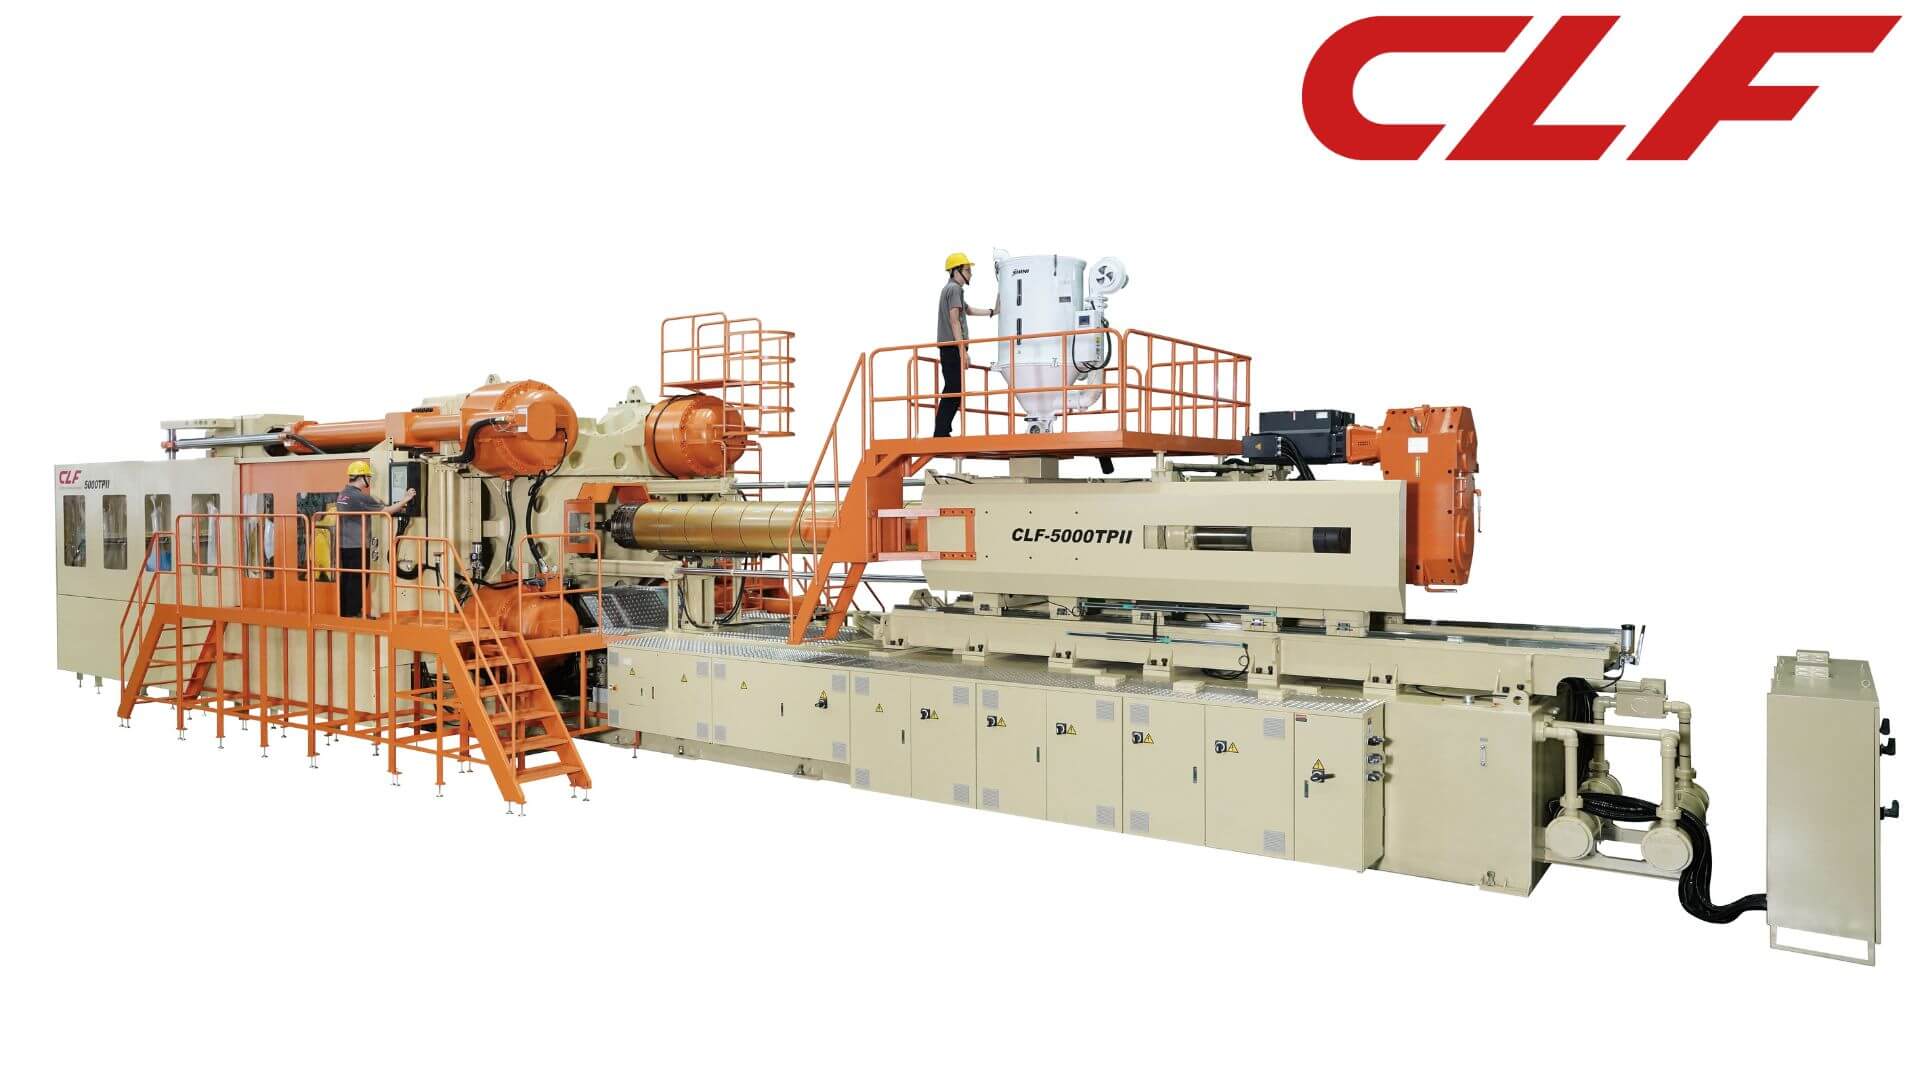
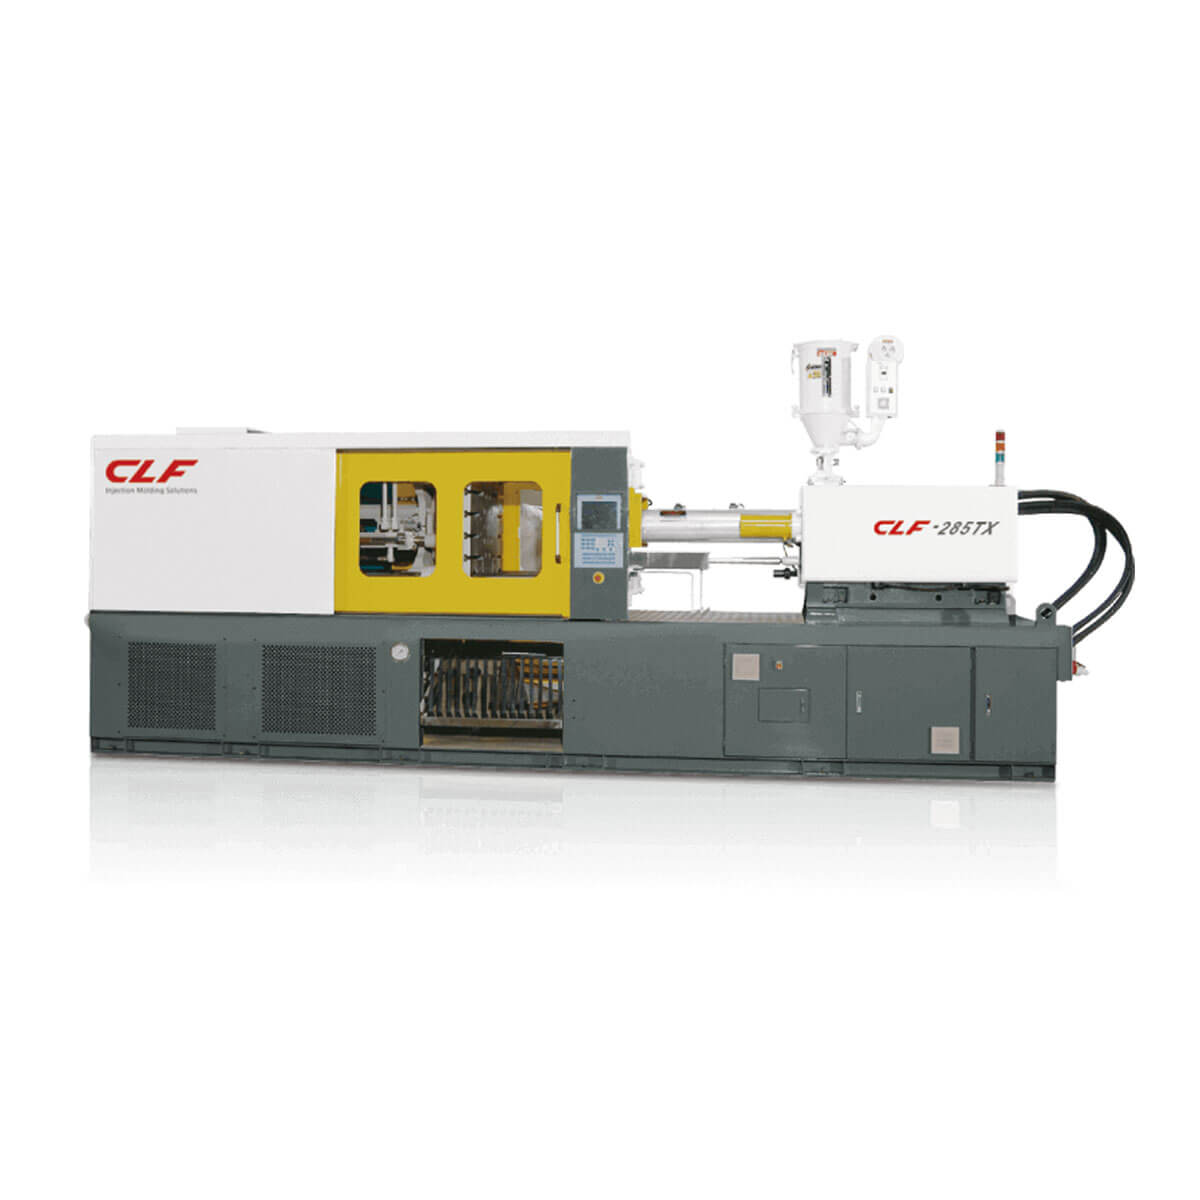
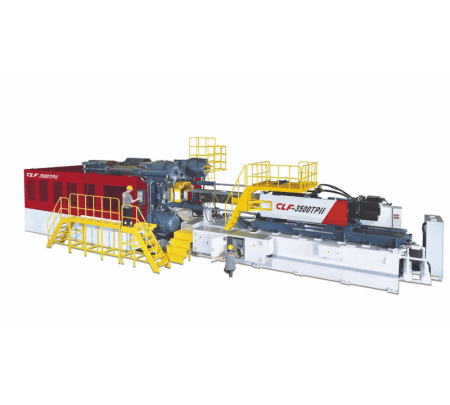
塑料栈板注塑成型机是一种大型双模板注塑机,将聚烯烃原料熔融后,一次注射填满整副全尺寸栈板模具。我们为栈板生产打造的机台锁模力介于 2,500 至 3,500 吨;让买家失望的机台,几乎都是只按注射重量来选机。决定栈板成型周期的是冷却,而不是注射:在台湾一条产线上,我们重新设计热传路径之前,150 秒的周期中有 100 秒都花在冷却。
询价之前,请先确认三件事:
- 成品栈板的重量与尺寸
- 单面或双面结构
- 预计使用的消费后回收再生料比例
这三项都会改变机台规格,而且确认它们不需要任何成本。
栈板模具需要多少锁模力?
栈板模具所需的锁模力取决于成品的投影面积,而不是重量。计算方法与我们评估任何大型件时相同:
锁模力(吨)= 锁模力常数(Kp)× 投影面积(平方英寸)× 安全系数
一片标准 1,200 × 1,000 mm 的栈板,投影面积约 1,860 平方英寸,大约是我们锁模力计算指南中示例 100 平方英寸的十八倍。光是这一项,就让栈板机的锁模力从数千吨起步,而不是数百吨。
其余由两个变量决定:原料对应的常数,以及成品几何形状所需的安全系数。这两个数值我们都不公布单一数字,因为在栈板上,它们会随原料等级、再生料比例与面板设计而变动。双面栈板会让两者都提高,因为面板结构要同时从更多浇口充填,而筋位部分也更容易出现短射。我们会在按您的栈板图纸选机时,一并确认常数与安全裕度。
多数买家生产的栈板类型,可对应到三个机台等级:
| 机型 | 锁模力 | 栈板尺寸(mm) | 成品重量 | 栈板类型 |
|---|---|---|---|---|
| 2500TPII | 2,500 吨 | 1,200 × 800(欧标栈板) | 约 10–15 kg | 通用型 |
| 3000TPII | 3,000 吨 | 1,200 × 1,000 | 约 15–25 kg | — |
| 3000TPII | 3,000 吨 | 1,100 × 1,100 | 约 10–15 kg | 一般型 |
| 3000TPII | 3,000 吨 | 1,100 × 1,100 | 约 18–22.5 kg | 重载加强型 |
| 3500TPII | 3,500 吨 | 1,200 × 1,000 | 约 15–25 kg | — |
| 3500TPII | 3,500 吨 | 1,100 × 1,100 | 约 10–15 kg | 一般型 |
| 3500TPII | 3,500 吨 | 1,100 × 1,100 | 约 18–22.5 kg | 重载加强型 |
实绩参考:一片 11 kg 的双面栈板,在 3500TPII 上以 90 秒周期成型。
请把这张表当作起点,而不是上限。只要模具尺寸能放进模板与拉杆之间的空间,我们就能按栈板所需的注射量搭配注射单元。这也是 3000TPII 与 3500TPII 覆盖相同栈板尺寸的原因:两者之间的选择取决于模具的尺寸与设计,而不是栈板的大小。
我们也不为这几个等级标示成型周期。同一款栈板搭配不同的模具与周边设备,周期就会不同,因此我们会按您需要的产能来配置机台,而不是事先承诺一个数字。
如果您要比较的是机台平台而不是栈板尺寸,我们的大型注塑机选机建议涵盖了更完整的 TPII 与 TWII 系列。
吨数只能确保模具锁得住,却决定不了成型周期,而多数栈板项目正是在周期上亏钱。
决定栈板成型周期的是冷却,不是注射速度
在厚壁栈板上,若未优化热传设计,冷却大约会占掉三分之二的周期。栈板面板是一大块带有筋位的聚烯烃,筋位会蓄热,因此机台大部分的周期时间都在等待,而不是在生产。
一家台湾栈板制造商找到我们时,成型周期是 150 秒,其中 100 秒是冷却。我们处理的是热传路径,而不是注射单元:
- 在最容易蓄热的部位使用铍铜镶件
- 重新设计模具内的冷却水路
- 线性滑轨储料系统,缩短周期中的储料时间
- 电动储料,耗电量降低超过 25%
成果是在 3500TPII 上以 90 秒成型一片 11 kg 的双面栈板,对比原本的 150 秒,周期缩短 40%,而且不必提高注射压力或锁模吨数。
冷却决定了周期;锁模结构则决定模具放不放得进去。
栈板模具该选双模板还是三板式?
对全尺寸栈板模具来说,双模板注塑成型机通常是正确的架构,而且在吨数之前,先由模板面积决定。一副 1,200 × 1,000 mm 的栈板模具,需要足够的拉杆间距,同吨位的三板式机台不一定给得了,而且还要在多数栈板工厂负担得起的较短机身内提供这个空间。
第二个原因与栈板周期的时间分配有关。三板式(曲肘式)机台的空循环时间较快,对薄壁、快周期的成品确实是优势。但在栈板上,这项优势只占总周期的一小部分,因为周期由冷却主导:在我们改造的那条产线上,150 秒中有 100 秒是冷却。为了生产栈板而花钱买空循环速度,等于为成品用不上的好处付费。
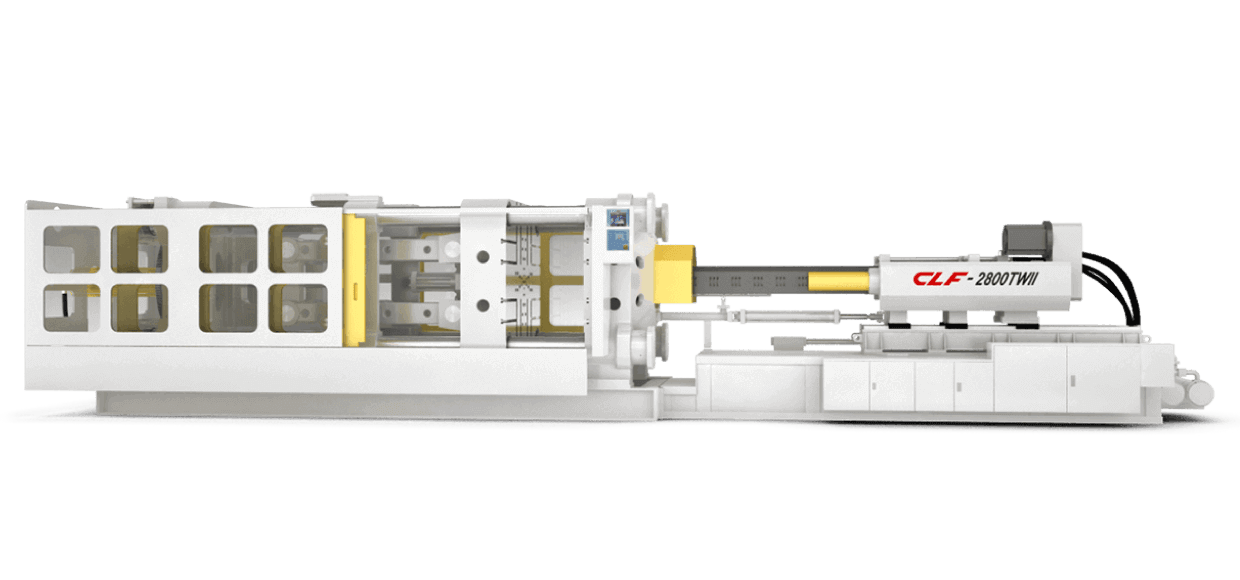
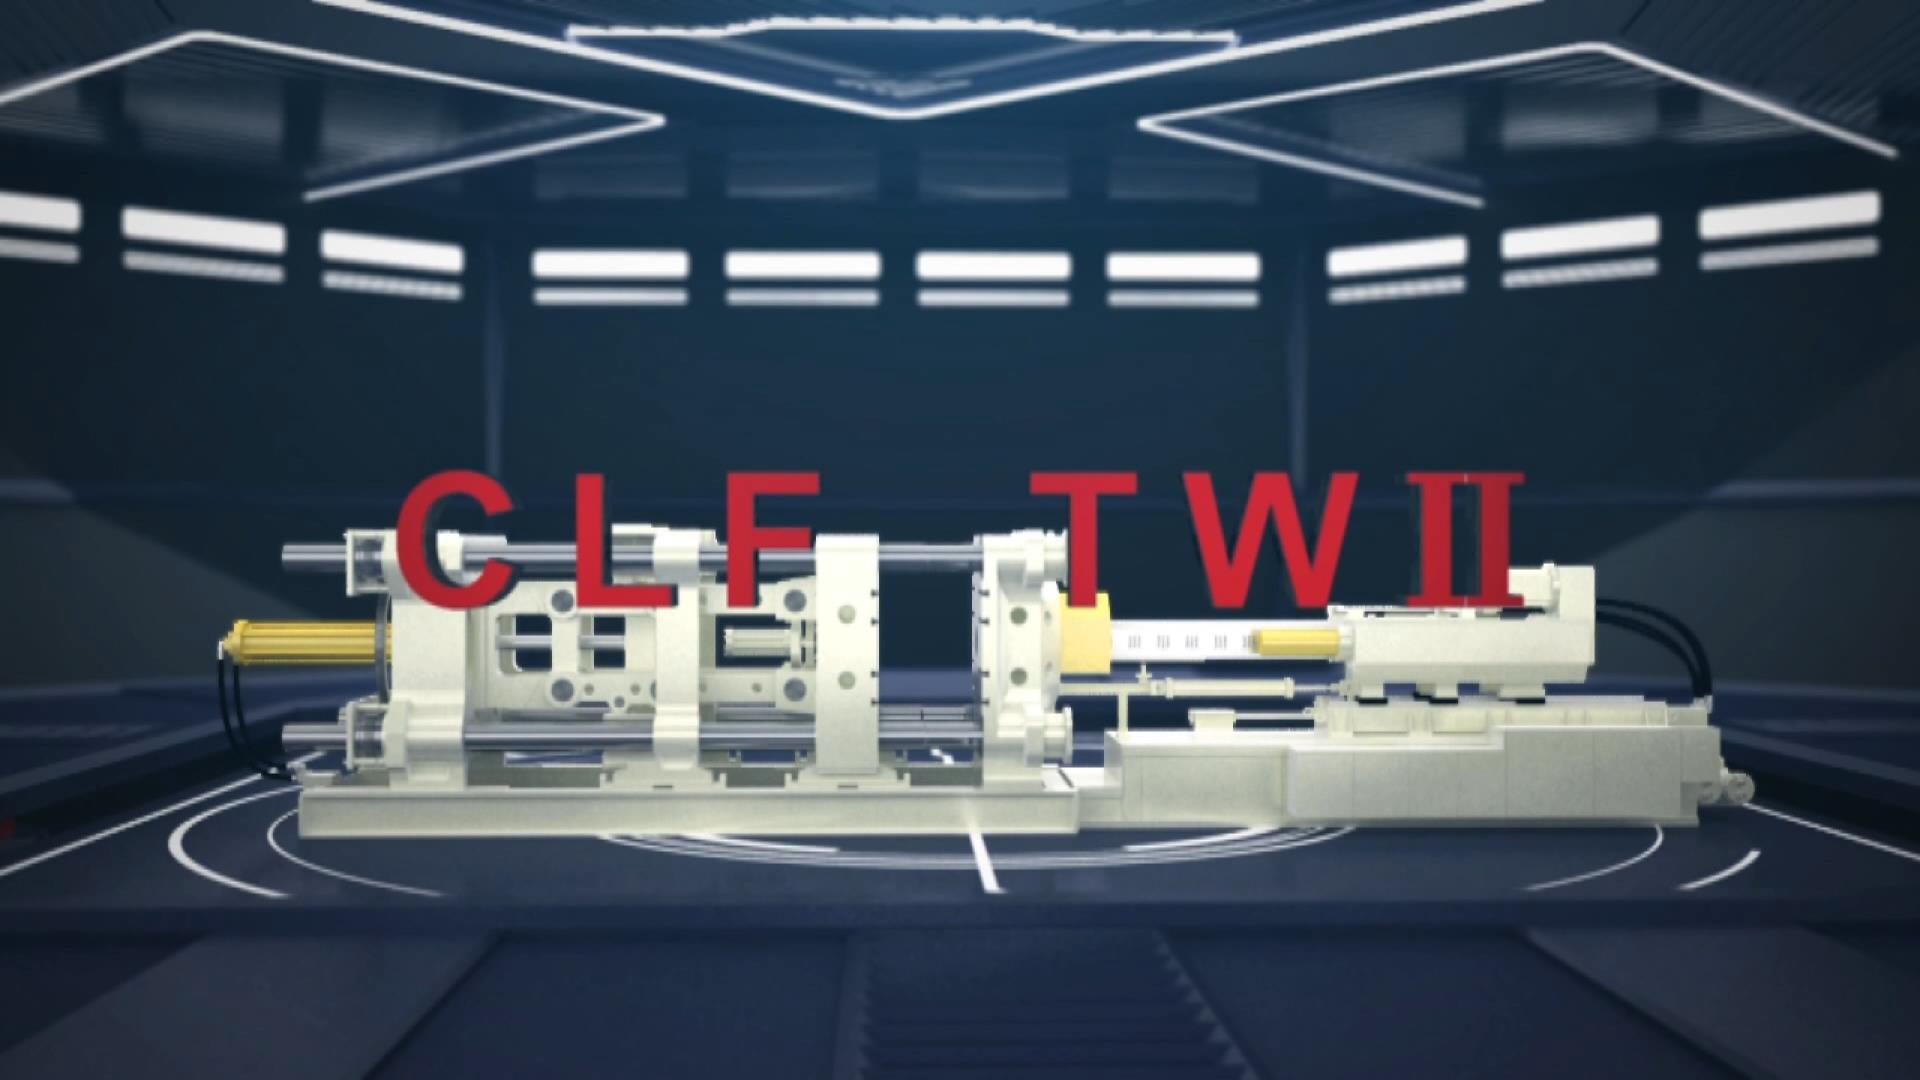
这并不代表三板式机台不能做栈板。当换模频繁、栈板尺寸多变时,三板式机台在模具操作上的便利性比模板宽度更有价值,这也是我们在 TPII 之外,同时打造TWII 外曲肘式注塑成型机的原因。
若想了解涵盖所有成品类型的整体比较,包括精度、保养与模具操作,请参考我们的二板与三板注塑机比较。本节只说明当成品是栈板时有哪些不同。
适用 HDPE、PP 与再生料的螺杆与料筒设计
消费后回收再生料最先改变的是塑化。高密度聚乙烯(HDPE)与聚丙烯(PP)的回收料片,松密度不一致、熔融指数的范围也比新料宽,因此对螺杆造成不均匀的负荷。为新料设计的螺杆,遇到同样的材料就会出现计量不稳。
我们的栈板机正是针对这个问题来配置规格:
- 料筒组: D175 与 D200(螺杆直径 175 mm 与 200 mm)
- 螺杆类型: 高效屏障型螺杆
- 压缩比: 2.6
- 长径比(L/D): 23–24
屏障型螺杆多了一道螺纹,将熔融料与固体料床分开,避免未熔融的料片随熔料被推向前方。再生料的粒径与松密度每批都不同,正是这道分隔让每一模的熔料质量保持稳定。2.6 的压缩比与 23–24 的长径比,是我们用于栈板级聚烯烃的组合。
螺杆能处理的部分,仍需要经过整条产线的实际量产来验证。
使用 100% 消费后回收再生料
在高产量应用中,栈板对回收聚烯烃的容忍度最高,因此多数再生料计划都从栈板开始。一家美国制造商以 2500TPII、3000TPII 与 3500TPII 机台,整条栈板产线全部使用 100% 消费后回收塑料。换机之后,他们记录到:
- 不良率降低超过 45%
- 成型周期改善 30%
- 能源消耗降低 20%
这些数字来自一开始就针对再生料配置的机台与模具,而不是原本为新料设计、之后才改喂回收料片的产线。
哪些因素会影响塑料栈板注塑成型机的价格?
我们不公布栈板机的价目表,因为同一吨位等级的两台机台,在配置确定后报价可能差异很大。报价由六项因素决定,只有第一项与机台本体有关:
- 锁模力:2,500 至 3,500 吨的范围覆盖大多数栈板应用
- 节能选配:例如远红外线电热片,可降低运转成本,也会影响初期价格
- 机台定制:例如侧边进模设计
- 自动化:以这种尺寸的成品来说,机械手取出栈板是标准做法,而整个工作站规划的自动化程度是主要变量
- 物料处理:再生料产线所需的干燥与供料设备,与新料产线不同
- 模具:双面栈板模具是另一笔独立的资本支出
想最快得到切实可行的报价,请提供您的栈板图纸、目标产能与再生料比例。我们会按实际需求报出合适的配置,而不是一份固定的价目表。
常见问题
以下是买家在联系供应商之前,实际会在搜索引擎上查询的问题,我们也以相同的角度来回答。
Q1: 塑料栈板注塑成型机的价格是多少?
没有单一的定价。报价取决于锁模力、远红外线电热片等节能选配、侧边进模等定制、机台周边规划的自动化,以及再生料所需的物料处理设备。请提供您的栈板图纸与目标产能,我们将提供配置后的报价。
Q2: 1,200 × 1,000 mm 的栈板需要多少吨的机台?
一片 1,200 × 1,000 mm 的栈板,投影面积约 1,860 平方英寸。这个尺寸、重量约 15–25 kg 的栈板,我们建议使用 3000TPII 或 3500TPII,两者之间的选择取决于模具的尺寸与设计,而不是栈板本身。
Q3: 可以用 100% 回收塑料生产栈板吗?
可以。我们的一家美国客户,整个栈板生产计划全部使用 100% 消费后回收材料,不良率比原产线降低超过 45%。
Q4: 一片栈板的成型速度可以多快?
没有单一的数字,因为成型周期取决于模具设计与机台周边设备。以有记录的实绩为参考,一家台湾制造商在 3500TPII 上以 90 秒成型一片 11 kg 的双面栈板,原本则需要 150 秒。让这个数字下降的是冷却设计,而不是注射速度。
与全立发合作您的塑料栈板注塑成型项目
已经有栈板产线,想缩短周期而不是更换机台?我们整理了不需添购新设备就能运用的三个优化方法。
或者,请发给我们您的栈板图纸,并注明成品重量与再生料目标比例。我们会一并评估锁模力、模具配置与冷却水路,在您投资模具之前,告诉您三个 TPII 等级中哪一款最合适。立即联系我们!
_pic.png)