Máquinas de moldeo por inyección de pallets de plástico
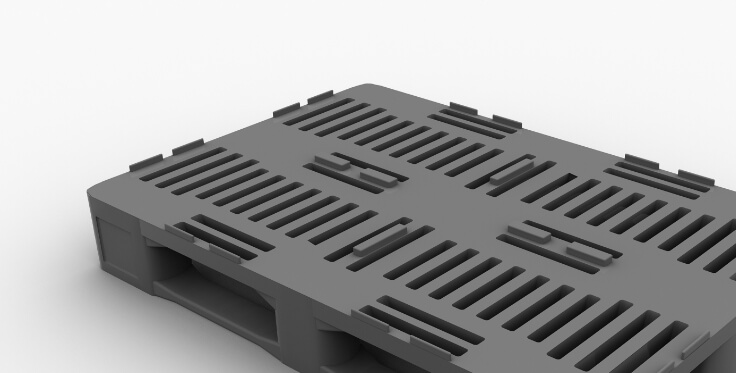
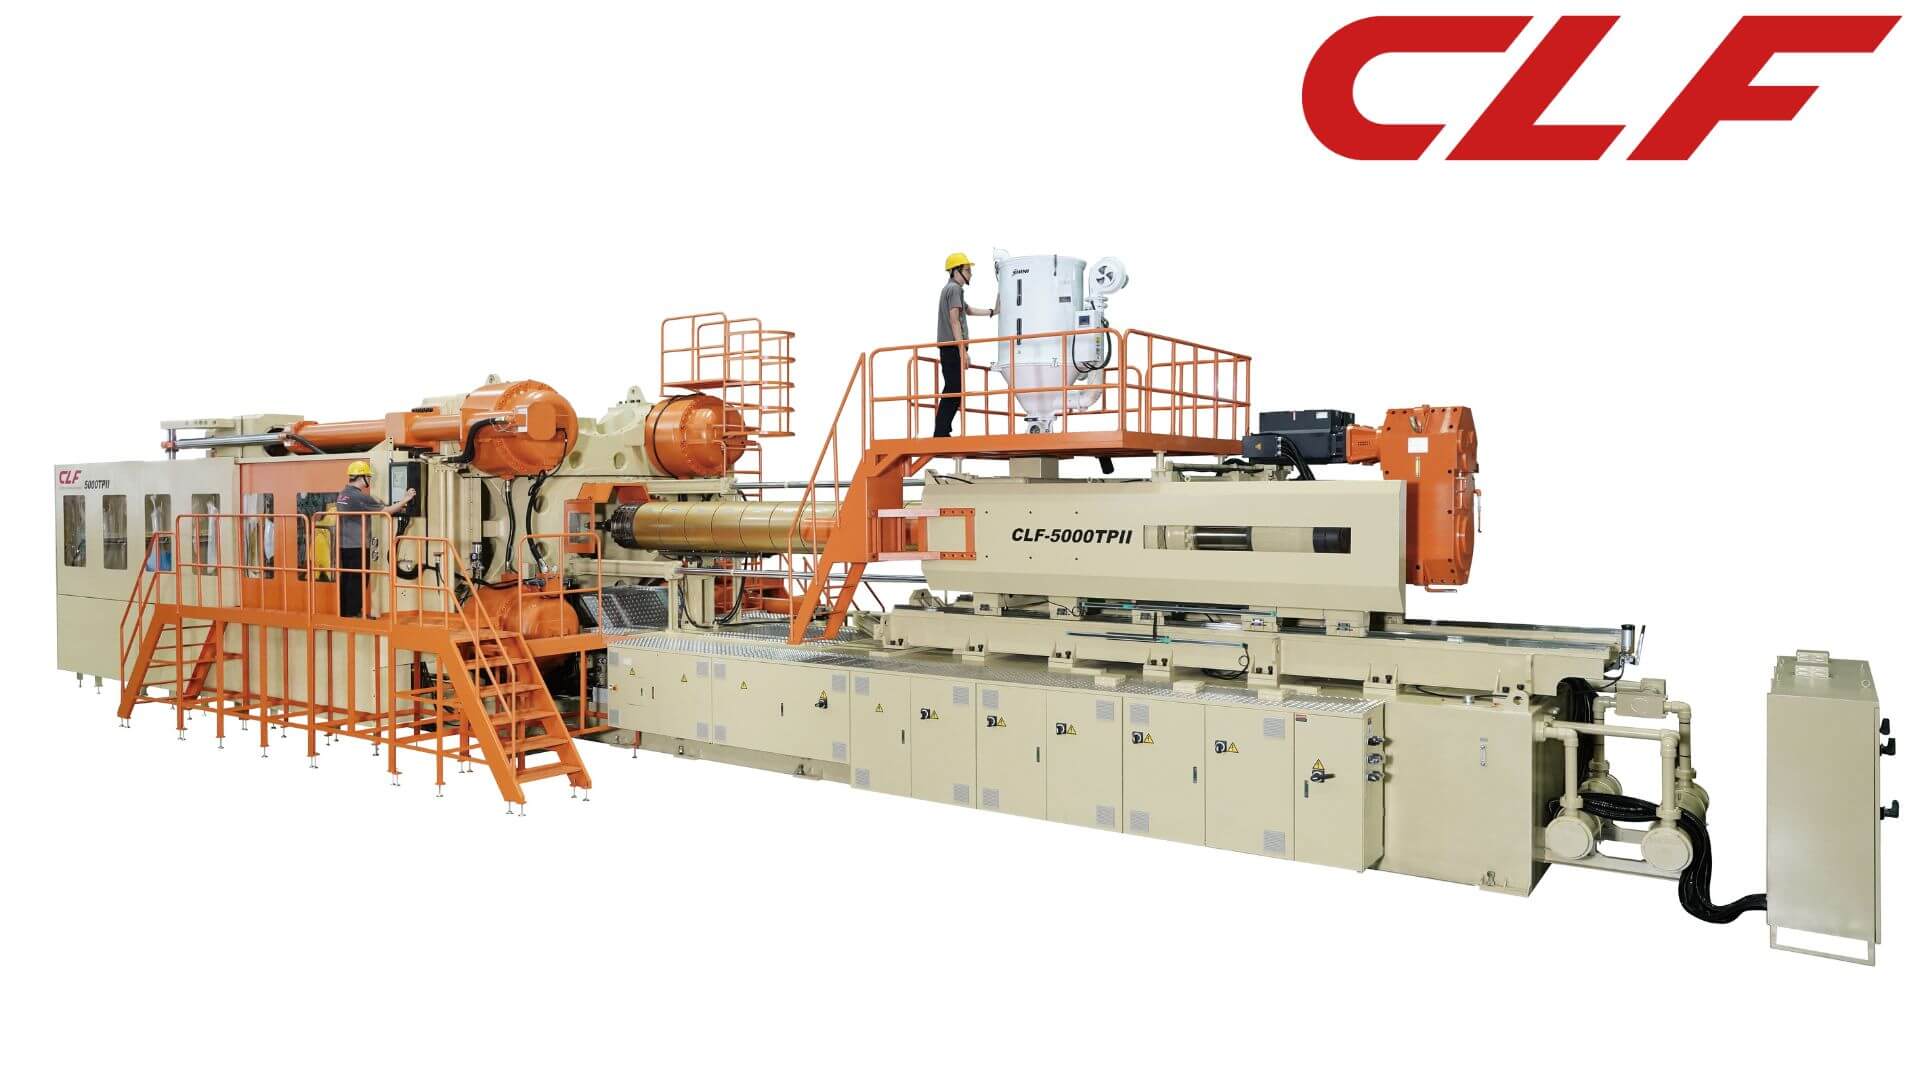
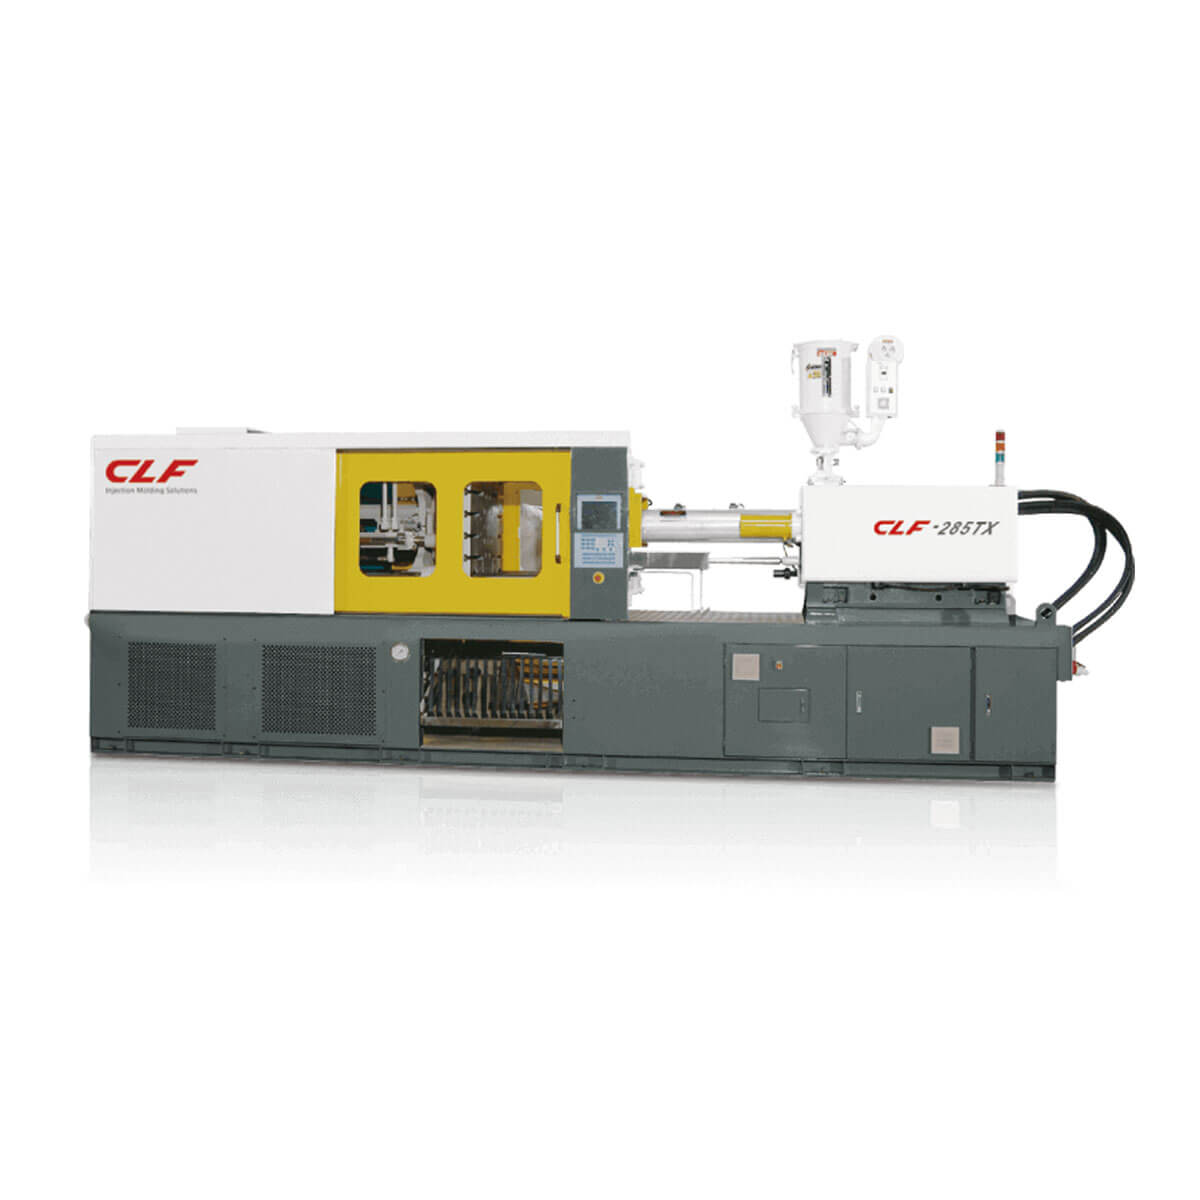
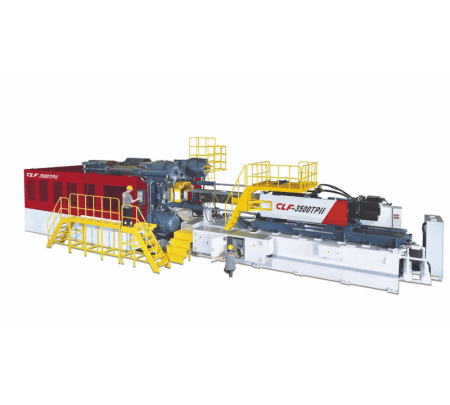
Una máquina de moldeo por inyección de pallets de plástico es una prensa de dos platos de gran tamaño que funde resina de poliolefina y llena un molde de pallet de tamaño completo en una sola inyección. Las máquinas que fabricamos para la producción de pallets van de 2,500 a 3,500 toneladas de fuerza de cierre, y las que decepcionan a sus propietarios casi siempre se dimensionaron solo por el peso de inyección. Es el enfriamiento, y no la inyección, lo que determina el ciclo de un pallet: en una línea de Taiwán, 100 de los 150 segundos del ciclo eran de enfriamiento antes de que rediseñáramos la ruta térmica.
Antes de solicitar una cotización, defina tres cosas:
- El peso y las dimensiones del pallet terminado
- Construcción de una o de dos caras
- El porcentaje de material reciclado posconsumo que piensa utilizar
Las tres cambian la especificación de la máquina, y definirlas no cuesta nada.
¿Cuánta fuerza de cierre necesita un molde de pallet?
La fuerza de cierre de un molde de pallet depende del área proyectada de la pieza, no de su peso. El método es el mismo que usamos para cualquier pieza grande:
Fuerza de cierre (toneladas) = Constante de fuerza de cierre (Kp) × Área proyectada (pulg²) × Factor de seguridad
Un pallet estándar de 1,200 × 1,000 mm presenta unas 1,860 pulgadas cuadradas de área proyectada, aproximadamente dieciocho veces las 100 pulgadas cuadradas del ejemplo de nuestra guía para calcular el tonelaje de moldeo por inyección. Ese único dato explica por qué el trabajo con pallets empieza en miles de toneladas y no en cientos.
Dos variables definen el resto: la constante de su resina y el factor de seguridad que requiere la geometría de la pieza. No publicamos una cifra única para ninguna de las dos, porque en un pallet ambas varían con el grado de la resina, el porcentaje de material reciclado y el diseño de la cubierta. Un pallet de dos caras eleva ambas, ya que la estructura de la cubierta se llena desde más puntos de inyección a la vez y las secciones con nervios toleran peor las inyecciones incompletas. Confirmamos la constante y el margen a partir del plano de su pallet al dimensionar la máquina.
Los tipos de pallet que fabrica la mayoría de los compradores se agrupan en tres clases de máquina:
| Máquina | Fuerza de cierre | Tamaño del pallet (mm) | Peso terminado | Tipo de pallet |
|---|---|---|---|---|
| 2500TPII | 2,500 toneladas | 1,200 × 800 (europallet) | aprox. 10–15 kg | Uso general |
| 3000TPII | 3,000 toneladas | 1,200 × 1,000 | aprox. 15–25 kg | — |
| 3000TPII | 3,000 toneladas | 1,100 × 1,100 | aprox. 10–15 kg | Estándar |
| 3000TPII | 3,000 toneladas | 1,100 × 1,100 | aprox. 18–22.5 kg | Reforzado para carga pesada |
| 3500TPII | 3,500 toneladas | 1,200 × 1,000 | aprox. 15–25 kg | — |
| 3500TPII | 3,500 toneladas | 1,100 × 1,100 | aprox. 10–15 kg | Estándar |
| 3500TPII | 3,500 toneladas | 1,100 × 1,100 | aprox. 18–22.5 kg | Reforzado para carga pesada |
Instalación de referencia: un pallet de dos caras de 11 kg con un ciclo de 90 segundos, moldeado en una 3500TPII.
Tome la tabla como punto de partida, no como límite. Mientras las dimensiones del molde quepan dentro del espacio de los platos y las barras de unión, podemos adaptar la unidad de inyección a la inyección que necesita el pallet. Por eso la 3000TPII y la 3500TPII cubren los mismos tamaños de pallet: la elección entre ambas depende del tamaño y el diseño del molde, no de las dimensiones del pallet.
Tampoco asignamos un tiempo de ciclo a estas clases. El mismo pallet funciona con ciclos distintos según el molde y los equipos auxiliares, así que configuramos la máquina en torno a la producción que usted necesita en lugar de prometer una cifra de antemano.
Si todavía está eligiendo entre plataformas y no entre tamaños de pallet, nuestros tres consejos para seleccionar una máquina de moldeo por inyección de gran tamaño abarcan las gamas TPII y TWII completas.
El tonelaje garantiza que la máquina cierre. No garantiza el tiempo de ciclo, y es ahí donde la mayoría de los proyectos de pallets pierden dinero.
El enfriamiento determina el ciclo del pallet, no la velocidad de inyección
En un pallet de sección gruesa, el enfriamiento consume cerca de dos tercios del ciclo antes de que nadie optimice el diseño térmico. La cubierta de un pallet es una gran masa de poliolefina con nervios que retienen el calor, por lo que la prensa pasa la mayor parte del ciclo esperando en lugar de trabajar.
Un fabricante de pallets de Taiwán acudió a nosotros con un ciclo de 150 segundos, de los cuales 100 eran de enfriamiento. Actuamos sobre la ruta térmica, no sobre la unidad de inyección:
- Insertos de cobre-berilio en las secciones que retenían el calor por más tiempo
- Un circuito de refrigeración rediseñado dentro del molde
- Un sistema de dosificación sobre guías lineales, que acorta la fase de recarga del ciclo
- Dosificación eléctrica, que redujo el consumo eléctrico en más de un 25%
El resultado fue un pallet de dos caras de 11 kg en 90 segundos en una 3500TPII, frente a la referencia de 150 segundos. Es una reducción del ciclo del 40% lograda sin aumentar la presión de inyección ni el tonelaje.
El enfriamiento explica el ciclo. La arquitectura de cierre explica si el molde cabe o no.
¿Dos platos o tres platos para un molde de pallet?
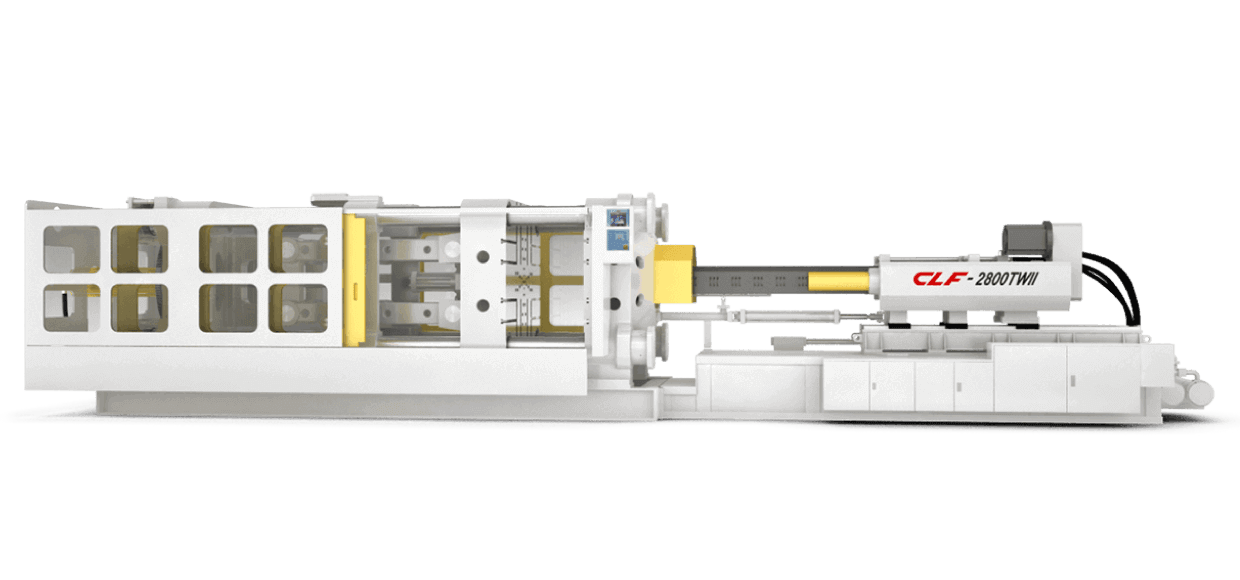
Para un molde de pallet de tamaño completo, una máquina de moldeo por inyección de dos platos suele ser la arquitectura adecuada, y es el área de los platos la que lo decide antes que el tonelaje. Un molde de pallet de 1,200 × 1,000 mm necesita un espacio libre entre las barras de unión que una máquina de tres platos con la misma fuerza de cierre no siempre ofrece, y lo necesita en una máquina más corta de lo que la mayoría de las plantas de pallets puede permitirse.
La segunda razón tiene que ver con cómo se reparte el ciclo de un pallet. Las máquinas de tres platos (de rodillera) son más rápidas en el ciclo en vacío, una ventaja real en piezas de pared delgada y ciclo rápido. En un pallet, esa ventaja es una parte pequeña del total, porque el ciclo está dominado por el enfriamiento: 100 de 150 segundos en la línea que rediseñamos. Pagar por velocidad de ciclo en vacío para moldear pallets es pagar por un beneficio que la pieza no puede aprovechar.
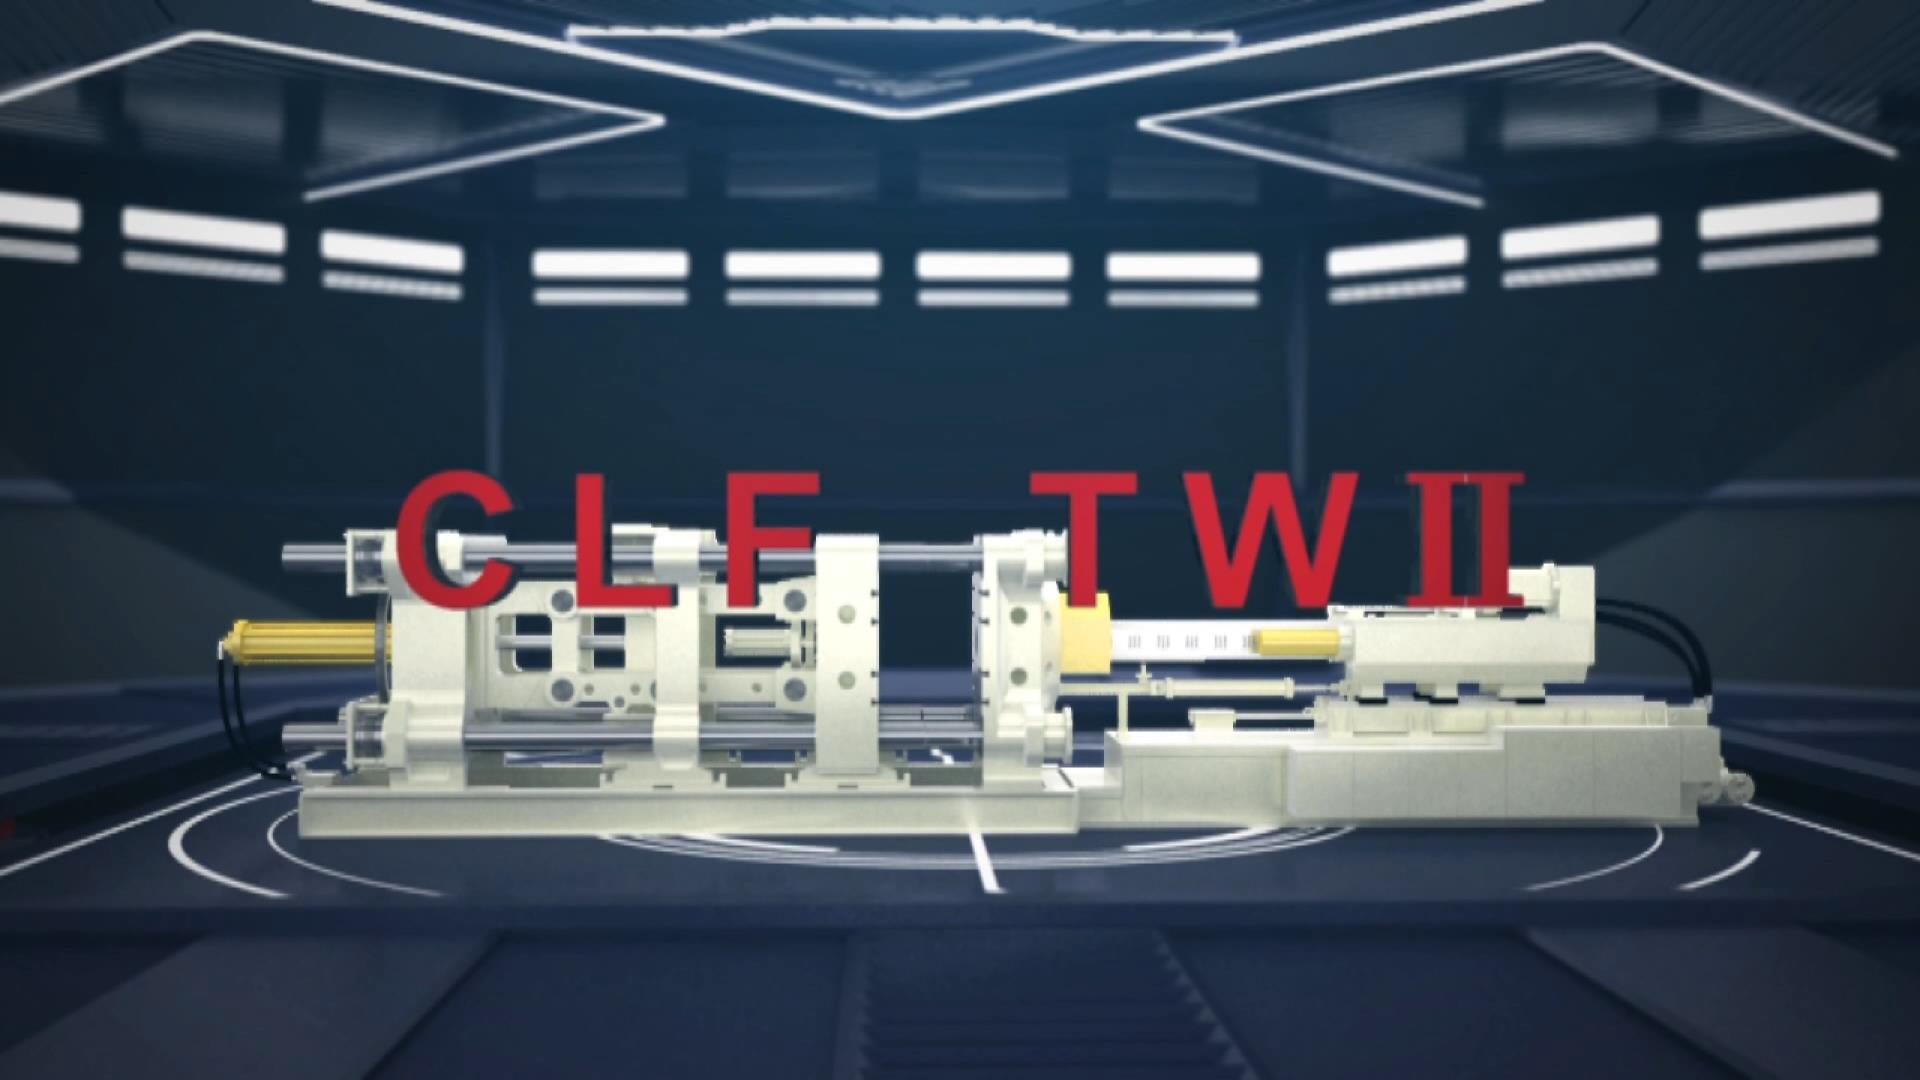
Eso no descarta las máquinas de tres platos para pallets. Cuando los cambios de molde son frecuentes y los tamaños de pallet varían, su accesibilidad para manipular moldes vale más que el ancho de los platos, y por eso fabricamos la serie de moldeo por inyección de rodillera exterior TWII junto con la TPII.
Para la comparación general en todo tipo de piezas, incluidos precisión, mantenimiento y manipulación de moldes, consulte nuestro análisis de máquinas de moldeo por inyección de dos platos frente a tres platos. Esta sección solo trata lo que cambia cuando la pieza es un pallet.
Diseño del husillo y el cilindro para HDPE, PP y material reciclado
El material reciclado posconsumo cambia la plastificación antes que cualquier otra cosa. Las escamas de polietileno de alta densidad (HDPE) y polipropileno (PP) llegan con una densidad aparente irregular y un rango de índice de fluidez más amplio que la resina virgen, por lo que cargan el husillo de forma desigual. Un husillo especificado para resina virgen dosificará de forma inestable con ese mismo material.
Nuestras máquinas para pallets se especifican en función de ese problema:
- Conjuntos de cilindro: D175 y D200 (diámetro de husillo de 175 mm y 200 mm)
- Tipo de husillo: husillo de barrera de alto rendimiento
- Relación de compresión: 2.6
- Relación L/D: 23–24
Un husillo de barrera añade un segundo filete que separa el material fundido del lecho sólido, lo que evita que las escamas sin fundir avancen junto con el fundido. Con material reciclado, cuyo tamaño de partícula y densidad aparente varían de un lote a otro, esa separación es lo que mantiene estable la calidad del fundido de una inyección a la siguiente. La relación de compresión de 2.6 y la relación L/D de 23–24 son la combinación que utilizamos para poliolefina de grado pallet.
Lo que resuelve el husillo, el proceso todavía tiene que demostrarlo en una producción completa.
Producción con 100% de material reciclado posconsumo
Los pallets son la aplicación de alto volumen más tolerante con la poliolefina reciclada, y por eso la mayoría de los programas de contenido reciclado empiezan por ellos. Un fabricante estadounidense produce toda su línea de pallets con plástico 100% reciclado posconsumo, utilizando máquinas 2500TPII, 3000TPII y 3500TPII. Tras el cambio, registraron:
- Tasa de defectos reducida en más de un 45%
- Tiempo de ciclo mejorado en un 30%
- Consumo de energía reducido en un 20%
Esas cifras provienen de una máquina y un molde especificados para material reciclado desde el principio, no de una línea diseñada para resina virgen que después se alimentó con escamas.
¿Qué determina el costo de una máquina de moldeo por inyección de pallets de plástico?
No publicamos una lista de precios para máquinas de pallets, porque dos máquinas de la misma clase de tonelaje pueden cotizarse de forma muy distinta una vez definida la configuración. La cotización depende de seis factores, y solo el primero es la prensa en sí:
- Fuerza de cierre: la franja de 2,500 a 3,500 toneladas cubre la mayoría de los trabajos con pallets
- Opciones de ahorro energético: componentes como los calentadores de infrarrojo lejano reducen el costo operativo y modifican el precio inicial
- Personalización de la máquina: por ejemplo, un diseño de carga lateral del molde
- Automatización: la extracción robotizada del pallet es práctica habitual para piezas de este tamaño, y la automatización prevista en la celda es una variable importante
- Manejo de materiales: las líneas de material reciclado necesitan un secado y una alimentación distintos a los de las líneas de resina virgen
- Molde: un molde de pallet de dos caras es una inversión de capital aparte
La forma más rápida de obtener una cifra realista es enviarnos el plano de su pallet, la producción objetivo y el porcentaje de material reciclado. Cotizamos la configuración que se ajusta al trabajo, no un precio de lista.
Preguntas frecuentes
Las preguntas siguientes son las que los compradores realmente buscan en Google antes de contactar a un proveedor, por eso las respondemos en esos mismos términos.
Q1: ¿Cuánto cuesta una máquina de moldeo por inyección de pallets de plástico?
No existe un precio de lista único. La cotización depende de la fuerza de cierre, de opciones de ahorro energético como los calentadores de infrarrojo lejano, de personalizaciones como la carga lateral del molde, de la automatización prevista alrededor de la máquina y del equipo de manejo de materiales para el reciclado. Envíenos el plano de su pallet y su producción objetivo para recibir una cotización configurada.
Q2: ¿Qué tonelaje necesito para un pallet de 1,200 × 1,000 mm?
Un pallet de 1,200 × 1,000 mm presenta unas 1,860 pulgadas cuadradas de área proyectada. Para pallets de ese tamaño con un peso aproximado de 15–25 kg, recomendamos la 3000TPII o la 3500TPII, y la elección entre ambas depende del tamaño y el diseño del molde, no del pallet en sí.
Q3: ¿Puedo moldear pallets con plástico 100% reciclado?
Sí. Uno de nuestros clientes en Estados Unidos produce todo su programa de pallets con material 100% reciclado posconsumo, con tasas de defectos más de un 45% por debajo de su línea anterior.
Q4: ¿Qué tan rápido se puede moldear un pallet?
No hay una cifra única, porque el tiempo de ciclo depende del diseño del molde y del equipo que rodea a la prensa. Como referencia documentada, un fabricante de Taiwán moldea un pallet de dos caras de 11 kg en 90 segundos en una 3500TPII, frente a una referencia de 150 segundos. Lo que redujo esa cifra fue el diseño del enfriamiento, no la velocidad de inyección.
Colabore con CLF en sus proyectos de moldeo por inyección de pallets de plástico
¿Ya tiene una línea de pallets y busca acortar el ciclo en lugar de cambiar la prensa? Nuestra guía para optimizar la producción de pallets de plástico explica las tres palancas disponibles sin equipo nuevo.
De lo contrario, envíenos el plano de su pallet con el peso terminado y el porcentaje de reciclado objetivo. Dimensionaremos en conjunto la fuerza de cierre, la disposición del molde y el circuito de refrigeración, y le diremos cuál de las tres clases TPII se ajusta antes de que invierta en un molde. ¡Contáctenos hoy!
_pic.png)