Guía de moldeo por inyección de cubetas de pintura de 16 L/4 L: de la lata metálica a la cubeta de plástico
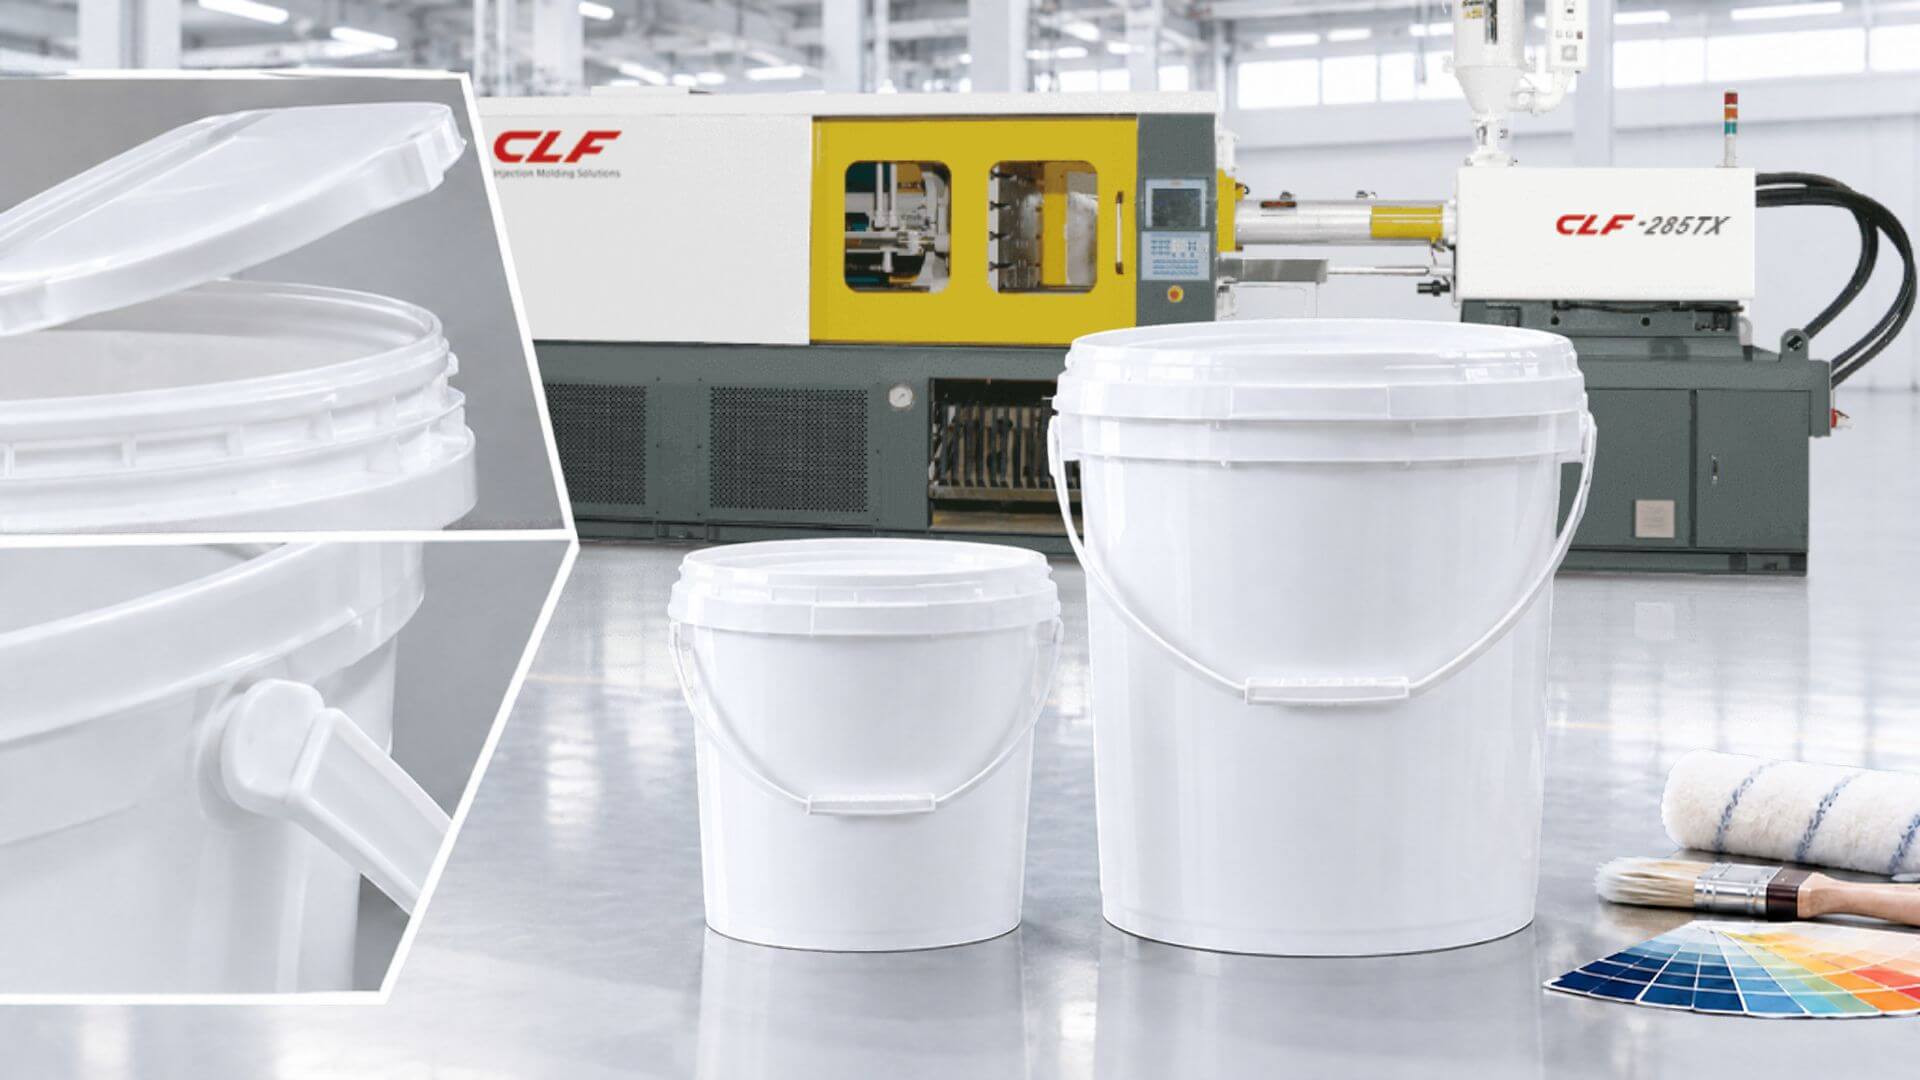
El envase de pinturas y recubrimientos está pasando rápidamente de la lata metálica a la cubeta de plástico en todo el mundo, y 16 L y 4 L son los dos tamaños por los que más preguntan los compradores. El costo de hacer mal esta transición es muy concreto: una tapa que no sella bien significa pintura derramada en todo un envío, un asa sin la resistencia suficiente se convierte en reclamos y devoluciones que se comen el margen, y un ciclo de inyección que no sigue el ritmo de una línea de latas convierte toda la conversión en un costo oculto.
Este artículo aborda los tres retos técnicos que un fabricante de latas realmente debe superar al evaluar equipos de moldeo por inyección, y cómo CLF convierte esos retos en un plan llave en mano listo para operar. En esta etapa, la mayoría de los sitios web de fabricantes de equipos se limitan a una ficha técnica. Pero la primera vez que un fabricante de latas enfrenta esta transición, lo que realmente lo frena no suele ser «qué máquina tiene mejores especificaciones», sino «cómo tomar la decisión y en qué orden».
La realidad del mercado detrás del cambio: menor peso, resistencia a la corrosión y menor costo, todo a la vez
Durante la última década, el mercado de envases para productos químicos y recubrimientos ha avanzado de forma constante en tres direcciones —menor peso, mayor resistencia a la corrosión y menor costo— y las cubetas de plástico superan a las latas metálicas en las tres, además de integrarse más fácilmente en líneas automatizadas. Los clientes y canales de distribución tratan cada vez más el envase de plástico como un requisito básico, sobre todo en Europa, Norteamérica y el Sudeste Asiático, donde la normativa ambiental y los costos logísticos empujan en la misma dirección al mismo tiempo.
CLF ha recibido recientemente un flujo constante de consultas de fabricantes de latas y envases metálicos, y casi todas apuntan a la misma pregunta: cómo pasar los dos tamaños de cubeta de pintura más comunes —16 L y 4 L— a producción por inyección de plástico con la menor cantidad posible de prueba y error. A continuación se presentan los tres retos técnicos que realmente frenan a los fabricantes durante esa conversión.
Los 3 retos técnicos que todo fabricante en conversión debe superar
La primera vez que un fabricante de latas incursiona en el moldeo por inyección, lo que suele subestimar no es la inversión en equipos, sino el punto en el que se estancará la curva de rendimiento. Estos tres problemas son los que vemos con más frecuencia al ayudar a fabricantes de envases a hacer el cambio.
Hermeticidad entre cuerpo y tapa: evitar fugas es lo mínimo, no un valor añadido
La hermeticidad entre el cuerpo y la tapa depende de la estabilidad dimensional durante el moldeo por inyección, y eso exige que la máquina y el molde estén a la altura al mismo tiempo. Del lado de la máquina, las variables clave son si la fuerza de cierre se mantiene estable y si el control de inyección y de presión de mantenimiento es preciso. Si la fuerza de cierre es insuficiente o desigual, el molde no puede permanecer completamente cerrado bajo la presión de inyección; incluso una pequeña desviación en la redondez o planitud del borde de la cubeta dificulta pasar la prueba de fugas a la primera. Y cuando la pintura se derrama, el costo no es solo esa cubeta: es la pérdida de confianza en todo el envío. El molde importa igual: el borde de la cubeta necesita nervios de refuerzo para que no se ablande en exceso ni se deforme tras el moldeo y afecte el ensamble de la tapa, y la conicidad del cuerpo debe diseñarse bien para que las piezas se desmolden con limpieza y el ciclo de extracción del robot se mantenga corto.
Asa y resistencia estructural: una cubeta de 16 L llena debe aguantar, no solo salir del molde
Una cubeta de 16 L llena de pintura es pesada, y los puntos de montaje del asa y los nervios de refuerzo del cuerpo deben moldearse correctamente; de lo contrario, las grietas y deformaciones durante la manipulación se convierten directamente en reclamos y problemas de seguridad. Esto eleva la exigencia sobre el análisis de flujo del molde y el diseño de enfriamiento, ya que la unión entre el asa y el cuerpo es justo donde tiende a concentrarse la tensión.
Eficiencia productiva y equilibrio de costos: el plástico debe igualar la velocidad de la lata
Las líneas tradicionales de estampado de latas son rápidas, y esa es la referencia que la mayoría de las conversiones pasa por alto al principio. Si la inyección de plástico depende de un molde de una sola cavidad, la producción queda muy por debajo de una línea de latas. Por eso la mayoría de las cubetas de 4 L pasa a moldes de dos o más cavidades, combinando una inyectora de alta velocidad con moldes multicavidad para llevar la producción por ciclo al nivel de una línea de latas, o incluso superarlo.
Una vez superados esos tres retos, la siguiente pregunta es qué equipo realmente cumple, y ahí es donde la selección de la máquina empieza a afectar directamente el rendimiento y la productividad.
Cómo CLF diseña soluciones de moldeo por inyección para cubetas de pintura de 16 L y 4 L
Tanto la de 16 L como la de 4 L son cubetas de pintura, pero la lógica de producción no es la misma: la de 4 L es de pared delgada y prioriza la productividad y el tiempo de ciclo, mientras que la de 16 L es de cavidad profunda y prioriza la estabilidad del cierre y la carrera de apertura del molde. CLF configura la selección de máquina y las prioridades técnicas de forma distinta para cada una:
| Categoría / tamaño de cubeta | Producción de cubetas de pintura de plástico de 4 L | Producción de cubetas de pintura de plástico de 16 L |
|---|---|---|
| Serie de máquina recomendada | Serie de alta velocidad y precisión de CLF (modelos servo de ahorro energético) | Serie de dos platos de tamaño medio a grande o serie de ahorro energético de CLF (serie CLF-T) |
| Ventaja tecnológica clave | El sistema servo de alta velocidad acorta el tiempo de ciclo para satisfacer una alta demanda de producción; el control de inyección de precisión asegura un llenado uniforme en moldes multicavidad | Una fuerza de cierre estable evita rebabas en piezas grandes de cavidad profunda; una carrera de apertura extralarga, personalizada según el producto, trabaja en sincronía con la extracción robotizada y el IML, acortando el tiempo de ciclo |
| Integración de automatización | Combinada con brazos robóticos de alta velocidad para la expulsión automática de cubetas y el montaje del asa | Sistema integrado de etiquetado en el molde (IML) que combina moldeo y etiquetado en un solo paso, mejorando el acabado y la protección contra falsificaciones |
Para calcular cuánto tonelaje de cierre necesita realmente, consulte Cómo calcular la fuerza de cierre de una máquina de moldeo por inyección. Si todavía duda entre máquinas hidráulicas, eléctricas o híbridas, Tipos de máquinas de moldeo por inyección explica las diferencias entre las tres.
Con la máquina adecuada, lo que realmente determina si la conversión avanza sin problemas suele ser la integración más allá del propio equipo.
Por qué los fabricantes de envases de todo el mundo eligen a CLF como socio de conversión
La mayoría de los fabricantes que pasan de la lata al plástico nunca han operado equipos de moldeo por inyección, y esa es la pregunta que CLF escucha con más frecuencia durante una conversión: «Además de la máquina, ¿qué más necesitamos tener listo?»
Soluciones llave en mano: de planta de latas a planta de plástico, sin tener que resolverlo solo
CLF no solo suministra la inyectora: coordina con fabricantes de moldes y socios de automatización de confianza el IML, los brazos robóticos y el apilado automático para entregar una solución llave en mano completa. Para un fabricante de latas que nunca ha trabajado con inyección de plástico, eso significa no tener que buscar por separado un taller de moldes y un proveedor de automatización y luego comprobar si son compatibles entre sí. CLF lo integra todo en una línea de producción lista para operar.
Control energético inteligente: incluir el costo de la electricidad en el cálculo de la conversión
Si la evaluación de una conversión solo considera el costo del equipo, es fácil pasar por alto un gasto recurrente importante: la electricidad. Las máquinas de CLF incorporan sistemas de control inteligentes que supervisan los datos de producción en tiempo real. Según la experiencia de CLF ayudando a plantas de envases a automatizarse, los sistemas servo de ahorro energético suelen reducir el costo eléctrico entre un 30 y un 70 %, según el modelo de máquina y la configuración de la línea; con el tiempo, ese ahorro eléctrico suele pesar más en el retorno de la conversión que la diferencia de precio entre máquinas.
CLF también trabajó con un fabricante de envases metálicos del Sudeste Asiático en la conversión de una línea de latas a una línea automatizada de cubetas de pintura de plástico, con un aumento estimado del 35 % en la capacidad. El patrón en estos casos es constante: convertirse no significa abandonar la disciplina de producción construida en la era de la lata, sino trasladarla a un método de producción más resiliente y mejor alineado con la dirección del mercado.
CLF aporta décadas de experiencia en moldeo por inyección de precisión a empresas de envases que atraviesan exactamente este tipo de transición, y sigue ayudando a sus clientes a lograr una automatización y una eficiencia energética adecuadas. Si está planificando una línea de moldeo por inyección personalizada, consulte Soluciones de moldeo por inyección personalizadas. Para saber más sobre cómo integrar el etiquetado en el molde en una línea de producción, consulte La guía completa del etiquetado en el molde.
Preguntas frecuentes
P1: ¿Pasar de latas metálicas a cubetas de pintura de plástico exige reconstruir la planta?
No necesariamente. La mayoría de las conversiones añade una línea de inyección de plástico dentro de una instalación existente en lugar de reconstruirla por completo. Lo importante es si la infraestructura eléctrica y de aire comprimido de la planta puede soportar la inyectora, y si la distribución de la planta tiene espacio para la máquina y su equipo de automatización. CLF lo evalúa según las condiciones reales del sitio, en lugar de suponer que hace falta una reconstrucción completa.
P2: ¿Cómo se asegura que una cubeta de 16 L supere la prueba de caída?
Las claves son una distribución uniforme del espesor de pared y que la fase de presión de mantenimiento permita que el material llene por completo, reduciendo las tensiones internas. Un control preciso de la fuerza de cierre, junto con una curva de presión de mantenimiento bien ajustada, permite que una cubeta de 16 L siga siendo ligera y alcance la resistencia al impacto necesaria para superar la prueba de caída.
P3: ¿Puede la misma inyectora producir cubetas de 4 L y de 16 L?
Técnicamente sí, pero depende de si el rango de fuerza de cierre y la capacidad de inyección de la máquina cubren ambos tamaños. La mayoría de los fabricantes de envases decide según su programación de producción, y cuando CLF planifica una línea, tiene en cuenta el tiempo de cambio de molde y el costo de gestión del utillaje para ayudar al cliente a determinar si conviene compartir una máquina o usar máquinas separadas.
Empiece a planificar su conversión al moldeo por inyección de cubetas de pintura de 16 L/4 L
Pasar de la lata metálica a la cubeta de plástico pone a prueba algo más que la inversión: pone a prueba si la hermeticidad, la resistencia estructural y la eficiencia productiva pueden lograrse al mismo tiempo. La planificación llave en mano y el control energético inteligente de CLF ayudan a los fabricantes de envases a reducir al mínimo el costo de prueba y error de esa conversión.
Si está evaluando un plan de producción para cubetas de pintura de 16 L o 4 L, complete nuestro formulario de consulta para hablar con un especialista de CLF sobre su plan de producción: solo deje su nombre, el nombre de su empresa y sus datos de contacto, e indíquenos el tipo de empresa y el problema que enfrenta. CLF dirigirá su consulta al contacto técnico adecuado según su configuración de producción.